
ਪ੍ਰਕਾਸ਼ਨ ਮਿਤੀ: 14 ਅਗਸਤ, 2026
ਲੇਖਕ: ਹੂ ਯਾਨਵੇਈ, ਸਾਈਂਬਰ ਮੈਟਲ ਤਕਨੀਕੀ ਮਾਹਰ
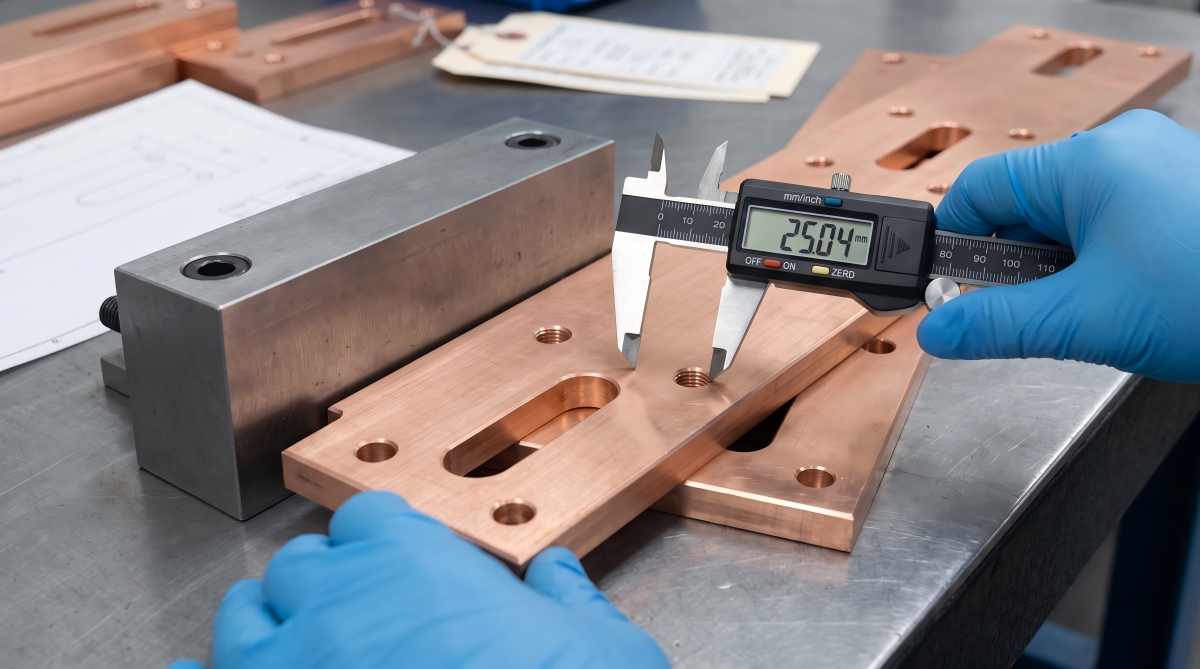
ਇੱਕ ਤਾਂਬੇ ਦੀ ਬੱਸਬਾਰ ਪਲੇਟ ਸਹੀ ਗ੍ਰੇਡ ਅਤੇ ਚਾਲਕਤਾ ਰਿਪੋਰਟ ਦੇ ਨਾਲ ਆ ਸਕਦੀ ਹੈ ਅਤੇ ਫਿਰ ਵੀ ਇੱਕ ਅਸੈਂਬਲੀ ਲਾਈਨ ਨੂੰ ਰੋਕ ਸਕਦੀ ਹੈ।
ਆਮ ਅਸਫਲਤਾ ਦਰਦਨਾਕ ਤੌਰ 'ਤੇ ਆਮ ਹੈ: ਹਰੇਕ ਛੇਕ ਦਾ ਵਿਆਸ ਨਿਰੀਖਣ ਪਾਸ ਕਰਦਾ ਹੈ, ਪਰ ਪੈਟਰਨ ਨੂੰ ਇੱਕ ਬਿਨਾਂ ਮਸ਼ੀਨ ਵਾਲੇ ਕਿਨਾਰੇ ਤੋਂ ਮਾਪਿਆ ਗਿਆ ਸੀ, ਪਲੇਟਿੰਗ ਨੇ ਕਲੀਅਰੈਂਸ ਘਟਾ ਦਿੱਤੀ ਸੀ, ਜਾਂ ਪਲੇਟ ਨੂੰ ਨਿਰੀਖਣ ਦੌਰਾਨ ਫਲੈਟ ਕਲੈਂਪ ਕੀਤਾ ਗਿਆ ਸੀ ਅਤੇ ਰਿਲੀਜ਼ ਹੋਣ ਤੋਂ ਬਾਅਦ ਵਾਪਸ ਛਾਲ ਮਾਰ ਦਿੱਤੀ ਗਈ ਸੀ। ਖਰੀਦ ਟੀਮ ਨੇ ਹਵਾਲਾ 'ਤੇ ਬਚਤ ਕੀਤੀ। ਉਤਪਾਦਨ ਨੇ ਹੱਥ ਰੀਮਿੰਗ, ਰੱਦ ਕੀਤੇ ਐਨਕਲੋਜ਼ਰ ਅਤੇ ਇੱਕ ਜ਼ਰੂਰੀ ਬਦਲੀ ਸ਼ਿਪਮੈਂਟ ਲਈ ਭੁਗਤਾਨ ਕੀਤਾ।
ਇਹੀ ਅਸਲ ਕੰਮ ਹੈਤਾਂਬੇ ਦੀ ਬੱਸਬਾਰ ਪਲੇਟ ਕਸਟਮ ਫੈਬਰੀਕੇਸ਼ਨ. ਇਹ ਸਿਰਫ਼ ਤਾਂਬਾ ਕੱਟਣਾ ਅਤੇ ਛੇਕ ਕਰਨਾ ਨਹੀਂ ਹੈ। ਸਪਲਾਇਰ ਨੂੰ ਇਲੈਕਟ੍ਰੀਕਲ, ਮਕੈਨੀਕਲ ਅਤੇ ਅਸੈਂਬਲੀ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਇੱਕ ਨਿਯੰਤਰਿਤ ਸਮੱਗਰੀ ਰੂਟ, ਡੈਟਮ ਸਿਸਟਮ, ਮਸ਼ੀਨਿੰਗ ਕ੍ਰਮ, ਸਤਹ ਨਿਰਧਾਰਨ ਅਤੇ ਨਿਰੀਖਣ ਯੋਜਨਾ ਵਿੱਚ ਬਦਲਣਾ ਚਾਹੀਦਾ ਹੈ।
ਇਸ ਗਾਈਡ ਵਿੱਚ, ਇਸ ਸ਼ਬਦ ਦਾ ਅਰਥ ਹੈ ਤਾਂਬੇ ਦੀ ਪਲੇਟ ਜਾਂ ਆਇਤਾਕਾਰ ਬਾਰ ਤੋਂ ਕਰੰਟ-ਲੈਣ ਵਾਲੀ ਬੱਸਬਾਰ ਬਣਾਉਣਾ। "ਬੱਸਬਾਰ ਪਲੇਟ" ਇੱਕ ਵਿਸ਼ਵ ਪੱਧਰ 'ਤੇ ਪ੍ਰਮਾਣਿਤ ਉਤਪਾਦ ਰੂਪ ਨਹੀਂ ਹੈ। ਪਲੇਟ ਦੇ ਰੂਪ ਵਿੱਚ ਖਰੀਦਿਆ ਗਿਆ ਇੱਕ ਹਿੱਸਾ ਅਤੇ ਬੱਸ ਬਾਰ ਜਾਂ ਆਇਤਾਕਾਰ ਬਾਰ ਦੇ ਰੂਪ ਵਿੱਚ ਖਰੀਦਿਆ ਗਿਆ ਇੱਕ ਹਿੱਸਾ ਵੱਖ-ਵੱਖ ਸਮੱਗਰੀ ਮਿਆਰਾਂ ਅਤੇ ਮਿੱਲ ਸਹਿਣਸ਼ੀਲਤਾ ਦੇ ਅਧੀਨ ਆ ਸਕਦਾ ਹੈ ਭਾਵੇਂ ਮੁਕੰਮਲ ਡਰਾਇੰਗ ਇੱਕੋ ਜਿਹੀਆਂ ਦਿਖਾਈ ਦੇਣ।
ਸਾਈਬਰ ਮੈਟਲ ਕੋਲ ਇੱਕ ਵਪਾਰਕ ਪੰਨਾ ਹੈਤਾਂਬੇ ਦੀ ਬੱਸਬਾਰ ਪਲੇਟ ਕਸਟਮ ਫੈਬਰੀਕੇਸ਼ਨ. ਇਹ ਗਾਈਡ ਉਨ੍ਹਾਂ ਔਖੇ ਸਵਾਲਾਂ ਨੂੰ ਸੰਬੋਧਿਤ ਕਰਦੀ ਹੈ ਜਿਨ੍ਹਾਂ ਦਾ ਹੱਲ ਡਰਾਇੰਗ ਦੇ ਥੋਕ ਖਰੀਦ ਆਰਡਰ ਬਣਨ ਤੋਂ ਪਹਿਲਾਂ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਤੁਰੰਤ ਜਵਾਬ: ਕਸਟਮ ਬੱਸਬਾਰ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਕੀ ਕੰਟਰੋਲ ਕਰਦਾ ਹੈ?
ਭਰੋਸੇਯੋਗ ਕਾਪਰ ਬੱਸਬਾਰ ਪਲੇਟ ਕਸਟਮ ਫੈਬਰੀਕੇਸ਼ਨ ਪੰਜ ਨਿਯੰਤਰਣਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ: ਪ੍ਰਮਾਣਿਤ ਸਮੱਗਰੀ ਅਤੇ ਟੈਂਪਰ, ਇੱਕ ਕਾਰਜਸ਼ੀਲ ਡੈਟਮ ਸਕੀਮ, ਸਿਰਫ਼ ਵਿਆਸ ਦੀ ਬਜਾਏ ਛੇਕ ਦੀ ਸਥਿਤੀ, ਮਾਪਣਯੋਗ ਕਿਨਾਰੇ ਅਤੇ ਸਤਹ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ, ਅਤੇ ਨਿਰਮਾਣ ਪ੍ਰਕਿਰਿਆ ਨਾਲ ਮੇਲ ਖਾਂਦੀ ਇੱਕ ਨਿਰੀਖਣ ਯੋਜਨਾ। ਪਲੇਟਿੰਗ, ਸਿੱਧਾ ਕਰਨਾ, ਤਾਪਮਾਨ ਅਤੇ ਪੈਕੇਜਿੰਗ ਨੂੰ ਸਹਿਣਸ਼ੀਲਤਾ ਬਜਟ ਵਿੱਚ ਸ਼ਾਮਲ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿਉਂਕਿ ਹਰੇਕ ਮੁਕੰਮਲ ਮਾਪ, ਸਮਤਲਤਾ ਜਾਂ ਅਸੈਂਬਲੀ ਫਿੱਟ ਨੂੰ ਬਦਲ ਸਕਦਾ ਹੈ।
ਹਰ ਸਮੱਸਿਆ ਨੂੰ ਹੱਲ ਕਰਨ ਲਈ ਇੱਕ ਸਹਿਣਸ਼ੀਲਤਾ ਨਾ ਮੰਗੋ। ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ ਕਿ ਕਿਹੜੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਕਰੰਟ ਲੈ ਕੇ ਜਾਂਦੀਆਂ ਹਨ, ਅਸੈਂਬਲੀ ਦਾ ਪਤਾ ਲਗਾਉਂਦੀਆਂ ਹਨ, ਇਨਸੂਲੇਸ਼ਨ ਦੀ ਰੱਖਿਆ ਕਰਦੀਆਂ ਹਨ, ਜਾਂ ਸਿਰਫ਼ ਕਲੀਅਰੈਂਸ ਲਈ ਮੌਜੂਦ ਹਨ। ਫਿਰ ਮਸ਼ੀਨਿੰਗ ਅਤੇ ਨਿਰੀਖਣ ਦੇ ਪੈਸੇ ਉੱਥੇ ਖਰਚ ਕਰੋ ਜਿੱਥੇ ਅਸਫਲਤਾ ਅਸਲ ਵਿੱਚ ਨੁਕਸਾਨ ਪਹੁੰਚਾਏਗੀ।
ਵਿਸ਼ਾ - ਸੂਚੀ
- ਤਾਂਬੇ ਦੀ ਕੀਮਤ ਨਾਲ ਨਹੀਂ, ਡਰਾਇੰਗ ਨਾਲ ਸ਼ੁਰੂਆਤ ਕਰੋ
- ਸਮੱਗਰੀ ਦਾ ਰੂਪ ਅਤੇ ਤਾਂਬਾ ਗ੍ਰੇਡ
- ਇੱਕ ਕਾਰਜਸ਼ੀਲ ਸਹਿਣਸ਼ੀਲਤਾ ਸਟੈਕ ਬਣਾਓ
- ਛੇਕ ਦੀ ਸ਼ੁੱਧਤਾ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਦੀ ਚੋਣ
- ਸਮਤਲਤਾ ਅਤੇ ਮਾਪ ਤਾਪਮਾਨ
- ਸਤਹ ਫਿਨਿਸ਼ ਅਤੇ ਪਲੇਟਿੰਗ ਕ੍ਰਮ
- ਨਿਰੀਖਣ ਅਤੇ ਸਪਲਾਇਰ ਸਬੂਤ
- ਕੁੱਲ ਲੈਂਡਿੰਗ ਲਾਗਤ
- RFQ ਚੈੱਕਲਿਸਟ
- ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
ਤਾਂਬੇ ਦੀ ਕੀਮਤ ਨਾਲ ਨਹੀਂ, ਡਰਾਇੰਗ ਨਾਲ ਸ਼ੁਰੂਆਤ ਕਰੋ
ਪ੍ਰਤੀ ਕਿਲੋਗ੍ਰਾਮ ਘੱਟ ਕੀਮਤ ਇਸ ਬਾਰੇ ਕੁਝ ਨਹੀਂ ਕਹਿੰਦੀ ਕਿ ਕੀ ਇੱਕ ਬਣਾਇਆ ਬੱਸਬਾਰ ਬਿਨਾਂ ਡ੍ਰਿਲ ਦੇ ਕੈਬਨਿਟ ਵਿੱਚ ਦਾਖਲ ਹੋਵੇਗਾ।
RFQs ਦੀ ਸਮੀਖਿਆ ਕਰਨ ਦੇ ਮੇਰੇ ਤਜਰਬੇ ਵਿੱਚ, ਸਭ ਤੋਂ ਮਹਿੰਗੀਆਂ ਡਰਾਇੰਗਾਂ ਹਮੇਸ਼ਾ ਸਭ ਤੋਂ ਤੰਗ ਨਹੀਂ ਹੁੰਦੀਆਂ। ਇਹ ਉਹ ਡਰਾਇੰਗ ਹਨ ਜੋ ਹਰੇਕ ਆਯਾਮ ਨੂੰ ਮਹੱਤਵਪੂਰਨ ਦਿਖਾਉਂਦੀਆਂ ਹਨ ਜਦੋਂ ਕਿ ਕਾਰਜਸ਼ੀਲ ਸਬੰਧਾਂ ਨੂੰ ਅਸਪਸ਼ਟ ਛੱਡਦੀਆਂ ਹਨ। "+/-0.05 ਮਿਲੀਮੀਟਰ ਜਦੋਂ ਤੱਕ ਹੋਰ ਨਿਰਧਾਰਤ ਨਾ ਕੀਤਾ ਜਾਵੇ" ਕਹਿਣ ਵਾਲਾ ਇੱਕ ਨੋਟ CNC ਮਸ਼ੀਨਿੰਗ ਅਤੇ ਪੂਰੇ ਹਿੱਸੇ ਵਿੱਚ ਪੂਰੀ ਜਾਂਚ ਲਈ ਮਜਬੂਰ ਕਰ ਸਕਦਾ ਹੈ, ਫਿਰ ਵੀ ਮਾਊਂਟਿੰਗ ਇੰਟਰਫੇਸ ਦੇ ਅਨੁਸਾਰ ਛੇਕ ਪੈਟਰਨ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਨ ਵਿੱਚ ਅਸਫਲ ਰਹਿੰਦਾ ਹੈ।
ਸਪਲਾਇਰ ਵੱਲੋਂ ਹਵਾਲਾ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ, ਡਰਾਇੰਗ ਵਿੱਚ ਚਾਰ ਸਵਾਲਾਂ ਦੇ ਜਵਾਬ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ:
- ਕਿਹੜੇ ਚਿਹਰੇ ਅਤੇ ਕਿਨਾਰੇ ਡੇਟਾ A, B ਅਤੇ C ਸਥਾਪਤ ਕਰਦੇ ਹਨ?
- ਕਿਹੜੇ ਛੇਕ ਹਿੱਸੇ ਨੂੰ ਲੱਭਦੇ ਹਨ, ਅਤੇ ਕਿਹੜੇ ਛੇਕ ਸਿਰਫ਼ ਬੋਲਟ ਕਲੀਅਰੈਂਸ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ?
- ਕੀ ਪਲੇਟਿੰਗ, ਮੋੜਨ ਅਤੇ ਸਿੱਧਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂ ਬਾਅਦ ਵਿੱਚ ਮਾਪ ਲਾਗੂ ਹੁੰਦੇ ਹਨ?
- ਕੀ ਸਮਤਲਤਾ ਦਾ ਮੁਲਾਂਕਣ ਮੁਕਤ ਅਵਸਥਾ ਵਿੱਚ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਜਾਂ ਜਦੋਂ ਹਿੱਸਾ ਸੰਜਮਿਤ ਹੁੰਦਾ ਹੈ?
ਇੱਕ ਵੈੱਬਸਾਈਟ ਉਦਾਹਰਣਪਾਵਰ ਕੈਬਿਨੇਟਾਂ ਲਈ ਕਸਟਮ ਕਾਪਰ ਬੱਸਬਾਰ ਫੈਬਰੀਕੇਸ਼ਨਵਪਾਰਕ ਉਤਪਾਦ ਸ਼੍ਰੇਣੀ ਦਿਖਾਉਂਦਾ ਹੈ। ਇਹ ਇੱਕ ਨਿਯੰਤਰਿਤ ਡਰਾਇੰਗ ਦੀ ਥਾਂ ਨਹੀਂ ਲੈਂਦਾ। ਕੈਬਨਿਟ ਜਿਓਮੈਟਰੀ, ਜੋੜ ਡਿਜ਼ਾਈਨ, ਕਰੰਟ, ਤਾਪਮਾਨ ਵਾਧਾ, ਇਨਸੂਲੇਸ਼ਨ ਕਲੀਅਰੈਂਸ ਅਤੇ ਮੇਲਿੰਗ ਹਾਰਡਵੇਅਰ ਪ੍ਰੋਜੈਕਟ-ਵਿਸ਼ੇਸ਼ ਰਹਿੰਦੇ ਹਨ।
| ਡਰਾਇੰਗ ਦੀ ਭੁੱਲ | ਸਪਲਾਇਰ ਕੀ ਮੰਨ ਸਕਦਾ ਹੈ | ਖਰੀਦਦਾਰ ਨੂੰ ਕੀ ਮਿਲਦਾ ਹੈ |
|---|---|---|
| ਕੋਈ ਕਾਰਜਸ਼ੀਲ ਡੇਟਾ ਨਹੀਂ | ਸੁਵਿਧਾਜਨਕ ਕੱਚੇ ਕਿਨਾਰਿਆਂ ਤੋਂ ਮਾਪੇ ਗਏ ਛੇਕ ਦੇ ਸਥਾਨ | ਸਹੀ ਛੇਕ ਦਾ ਆਕਾਰ, ਗਲਤ ਇਕੱਠੀ ਸਥਿਤੀ |
| ਹਰ ਪਹਿਲੂ 'ਤੇ ਇੱਕ ਸਖ਼ਤ ਸਹਿਣਸ਼ੀਲਤਾ | ਪੂਰੀ ਮਸ਼ੀਨਿੰਗ ਅਤੇ ਨਿਰੀਖਣ, ਭਾਵੇਂ ਲੋੜ ਹੋਵੇ ਜਾਂ ਨਾ। | ਬਿਨਾਂ ਕਿਸੇ ਸਪੱਸ਼ਟ ਜੋਖਮ ਤਰਜੀਹ ਦੇ ਉੱਚ ਪਰਿਵਰਤਨ ਲਾਗਤ |
| ਕੋਈ ਅੰਤਿਮ-ਸ਼ਰਤ ਨੋਟ ਨਹੀਂ | ਪਲੇਟਿੰਗ ਜਾਂ ਮੋੜਨ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂਚੇ ਗਏ ਮਾਪ | ਉਹ ਹਿੱਸੇ ਜੋ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਪਾਸ ਹੁੰਦੇ ਹਨ ਅਤੇ ਅਸੈਂਬਲੀ ਵਿੱਚ ਅਸਫਲ ਹੋ ਜਾਂਦੇ ਹਨ |
| ਸਿਰਫ਼ “ਸਾਰੇ ਕਿਨਾਰਿਆਂ ਨੂੰ ਡੀਬਰ ਕਰੋ” | ਸਪਲਾਇਰ-ਚੁਣੀ ਕਿਨਾਰੇ ਦੀ ਸਥਿਤੀ | ਬਰਰ ਦਿਸ਼ਾ ਜਾਂ ਤਿੱਖੀ ਧਾਰ ਜੋ ਇਨਸੂਲੇਸ਼ਨ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਉਂਦੀ ਹੈ |
| ਸਤ੍ਹਾ ਦੀ ਸਮਾਪਤੀ ਸਿਰਫ਼ "ਚਮਕਦਾਰ" ਵਜੋਂ ਦੱਸੀ ਗਈ ਹੈ | ਕਾਸਮੈਟਿਕ ਪਾਲਿਸ਼ਿੰਗ | ਬੇਕਾਬੂ ਸੰਪਰਕ ਵਿਵਹਾਰ ਵਾਲਾ ਆਕਰਸ਼ਕ ਹਿੱਸਾ |
| ਕੋਈ ਜਾਂਚ ਵਿਧੀ ਨਹੀਂ | ਸਪਲਾਇਰ ਗੇਜ ਅਤੇ ਫਿਕਸਚਰ ਦੀ ਚੋਣ ਕਰਦਾ ਹੈ | ਖਰੀਦਦਾਰ ਅਤੇ ਸਪਲਾਇਰ ਵੱਖ-ਵੱਖ ਨਤੀਜਿਆਂ ਨੂੰ ਮਾਪ ਸਕਦੇ ਹਨ। |
ਕਾਪਰ ਬੱਸਬਾਰ ਪਲੇਟ ਕਸਟਮ ਫੈਬਰੀਕੇਸ਼ਨ ਮਟੀਰੀਅਲ ਫਾਰਮ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ
ਪਲੇਟ, ਸ਼ੀਟ, ਫਲੈਟ ਬਾਰ ਅਤੇ ਪ੍ਰੀ-ਸਾਈਜ਼ਡ ਬੱਸਬਾਰ ਸਟਾਕ ਬਦਲੇ ਜਾਣ ਵਾਲੇ ਖਰੀਦ ਵੇਰਵੇ ਨਹੀਂ ਹਨ। ਉਹਨਾਂ ਦੀ ਮੋਟਾਈ ਸਹਿਣਸ਼ੀਲਤਾ, ਕਿਨਾਰੇ ਦੀ ਸਥਿਤੀ, ਸੁਭਾਅ, ਬਕਾਇਆ ਤਣਾਅ, ਚੌੜਾਈ ਨਿਯੰਤਰਣ ਅਤੇ ਲਾਗੂ ਸਮੱਗਰੀ ਦਾ ਮਿਆਰ ਵੱਖਰਾ ਹੋ ਸਕਦਾ ਹੈ।
ਬਹੁਤ ਸਾਰੇ ਉੱਚ-ਕਰੰਟ ਵਾਲੇ ਹਿੱਸਿਆਂ ਲਈ, ਖਰੀਦਦਾਰ C11000 ਇਲੈਕਟ੍ਰੋਲਾਈਟਿਕ ਟਫ-ਪਿਚ ਕਾਪਰ ਜਾਂ C10200 ਆਕਸੀਜਨ-ਮੁਕਤ ਕਾਪਰ ਨਾਲ ਸ਼ੁਰੂਆਤ ਕਰਦੇ ਹਨ। ਕਿਸੇ ਵੀ ਗ੍ਰੇਡ ਨੂੰ ਸਿਰਫ਼ "ਸ਼ੁੱਧ" ਸ਼ਬਦ ਤੋਂ ਨਹੀਂ ਚੁਣਿਆ ਜਾਣਾ ਚਾਹੀਦਾ।
C11000 ਦੀ ਵਰਤੋਂ ਬਿਜਲੀ ਸੇਵਾ ਵਿੱਚ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। C10200 ਨੂੰ ਉਦੋਂ ਵਿਚਾਰਿਆ ਜਾ ਸਕਦਾ ਹੈ ਜਦੋਂ ਆਕਸੀਜਨ-ਸਬੰਧਤ ਪ੍ਰੋਸੈਸਿੰਗ ਵਿਵਹਾਰ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ। C10100 ਉੱਥੇ ਢੁਕਵਾਂ ਹੋ ਸਕਦਾ ਹੈ ਜਿੱਥੇ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲਾ ਆਕਸੀਜਨ-ਮੁਕਤ ਇਲੈਕਟ੍ਰਾਨਿਕ ਗ੍ਰੇਡ ਜਾਇਜ਼ ਹੋਵੇ। ਸਹੀ ਚੋਣ ਗਵਰਨਿੰਗ ਸਟੈਂਡਰਡ, ਚਾਲਕਤਾ, ਬਣਤਰ, ਜੋੜਨ, ਵਾਯੂਮੰਡਲ ਅਤੇ ਸਰਟੀਫਿਕੇਟ ਦੀ ਲੋੜ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ।
20°C 'ਤੇ, 100% IACS ਲਗਭਗ 58 MS/m ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਹੈ। ਇਹ ਸੰਖਿਆ ਲਾਭਦਾਇਕ ਹੈ, ਪਰ ਇਹ ਸਮਤਲਤਾ, ਛੇਕ ਦੀ ਸਥਿਤੀ, ਸੰਪਰਕ ਪ੍ਰਤੀਰੋਧ ਜਾਂ ਮੁਕੰਮਲ ਹਿੱਸੇ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਸਾਬਤ ਨਹੀਂ ਕਰਦੀ। ਹਰੇਕ ਤਾਂਬੇ ਦੀ ਪਲੇਟ ਇੱਕੋ ਮੁੱਲ ਨੂੰ ਸਾਂਝਾ ਕਰਦੀ ਹੈ ਇਹ ਮੰਨਣ ਦੀ ਬਜਾਏ ਲੋੜੀਂਦੀ ਘੱਟੋ-ਘੱਟ ਚਾਲਕਤਾ ਅਤੇ ਟੈਸਟ ਵਿਧੀ ਨਿਰਧਾਰਤ ਕਰੋ।
ਸਮੱਗਰੀ ਸੰਦਰਭ ਲਈ, ਸਾਈਬਰ ਮੈਟਲ ਦੀ ਸਮੀਖਿਆ ਕਰੋਸ਼ੁੱਧ ਤਾਂਬੇ ਵਾਲੀ ਬੱਸਬਾਰ ਸਮੱਗਰੀਅਤੇਤਾਂਬੇ ਦੀ ਪਲੇਟ ਦੇ ਵਿਕਲਪ.
ASTM B187/B187M ਆਮ ਤੌਰ 'ਤੇ ਤਾਂਬੇ ਦੀ ਬੱਸ ਬਾਰ, ਡੰਡੇ ਅਤੇ ਆਕਾਰਾਂ ਨਾਲ ਜੁੜਿਆ ਹੁੰਦਾ ਹੈ, ਜਦੋਂ ਕਿ ASTM B152/B152M ਤਾਂਬੇ ਦੀ ਸ਼ੀਟ, ਸਟ੍ਰਿਪ, ਪਲੇਟ ਅਤੇ ਰੋਲਡ ਬਾਰ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ। ASTM B248/B248M ਤਾਂਬੇ ਦੀ ਪਲੇਟ, ਸ਼ੀਟ, ਸਟ੍ਰਿਪ ਅਤੇ ਰੋਲਡ ਬਾਰ ਲਈ ਆਮ ਜ਼ਰੂਰਤਾਂ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
ਯੂਰਪੀਅਨ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵਿੱਚ, EN 13601 ਬਿਜਲੀ ਦੇ ਉਦੇਸ਼ਾਂ ਲਈ ਤਾਂਬੇ ਦੀ ਡੰਡੇ, ਬਾਰ ਅਤੇ ਤਾਰ ਲਈ ਢੁਕਵਾਂ ਹੋ ਸਕਦਾ ਹੈ, ਜਦੋਂ ਕਿ EN 13599 ਬਿਜਲੀ ਦੇ ਉਦੇਸ਼ਾਂ ਲਈ ਪਲੇਟ, ਸ਼ੀਟ ਅਤੇ ਸਟ੍ਰਿਪ ਨੂੰ ਸੰਬੋਧਿਤ ਕਰਦਾ ਹੈ।
ਖਰੀਦ ਆਰਡਰ ਵਿੱਚ ਵੱਖ-ਵੱਖ ਪ੍ਰਣਾਲੀਆਂ ਨੂੰ ਆਪਣੇ ਆਪ ਬਰਾਬਰ ਮੰਨਣ ਦੀ ਬਜਾਏ ਇੱਕ ਹੀ ਗਵਰਨਿੰਗ ਗ੍ਰੇਡ, ਸਟੈਂਡਰਡ, ਟੈਂਪਰ ਅਤੇ ਫਾਰਮ ਦੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਸਿਰਫ਼ IACS ਅਤੇ ਕਰਾਸ-ਸੈਕਸ਼ਨਲ ਏਰੀਆ ਤੋਂ ਹੀ ਮੌਜੂਦਾ ਰੇਟਿੰਗ ਦੀ ਗਣਨਾ ਨਾ ਕਰੋ। ਮਨਜ਼ੂਰਯੋਗ ਮੌਜੂਦਾ ਅਤੇ ਤਾਪਮਾਨ ਵਿੱਚ ਵਾਧਾ AC ਜਾਂ DC ਡਿਊਟੀ, ਅੰਬੀਨਟ ਤਾਪਮਾਨ, ਘੇਰੇ ਦੀ ਹਵਾਦਾਰੀ, ਚਮੜੀ ਅਤੇ ਨੇੜਤਾ ਪ੍ਰਭਾਵਾਂ, ਜੋੜਾਂ ਦੇ ਵਿਰੋਧ, ਸ਼ਾਰਟ-ਸਰਕਟ ਬਲਾਂ ਅਤੇ ਅਸੈਂਬਲੀ ਜਿਓਮੈਟਰੀ 'ਤੇ ਵੀ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਪਲੇਟਿੰਗ ਇੱਕ ਇੰਟਰਫੇਸ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਦੀ ਹੈ; ਇਸਨੂੰ ਉਪਯੋਗੀ ਤਾਂਬੇ ਦੇ ਮੌਜੂਦਾ-ਢੋਣ ਵਾਲੇ ਭਾਗ ਵਜੋਂ ਨਹੀਂ ਗਿਣਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
| ਸਮੱਗਰੀ ਜਾਂ ਰੂਪ ਦਾ ਫੈਸਲਾ | ਖਰੀਦਦਾਰ ਲਾਭ | ਜਾਂਚ ਕਰਨ ਲਈ ਫੈਬਰੀਕੇਸ਼ਨ ਰਗੜ | RFQ ਵੇਰਵਾ |
|---|---|---|---|
| C11000 ਇਲੈਕਟ੍ਰੀਕਲ ਤਾਂਬਾ | ਕਈ ਬੱਸਬਾਰ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ ਜਾਣਿਆ-ਪਛਾਣਿਆ ਉੱਚ-ਚਾਲਕ ਰਸਤਾ | ਟੈਂਪਰ ਅਤੇ ਆਕਸੀਜਨ ਨਾਲ ਸਬੰਧਤ ਜੋੜਨ ਦੀਆਂ ਸੀਮਾਵਾਂ ਪ੍ਰਕਿਰਿਆ ਨਾਲ ਮੇਲ ਖਾਂਦੀਆਂ ਹੋਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ। | ਮਿਸ਼ਰਤ ਧਾਤ, ਮਿਆਰੀ, ਟੈਂਪਰ ਅਤੇ ਘੱਟੋ-ਘੱਟ ਚਾਲਕਤਾ |
| C10200 ਆਕਸੀਜਨ-ਮੁਕਤ ਤਾਂਬਾ | ਸੰਬੰਧਿਤ ਪ੍ਰੋਸੈਸਿੰਗ ਜਾਂ ਸੇਵਾ ਜ਼ਰੂਰਤਾਂ ਲਈ ਘੱਟ ਆਕਸੀਜਨ ਸਮੱਗਰੀ | ਜੇਕਰ ਆਕਸੀਜਨ ਵਿਵਹਾਰ ਅਪ੍ਰਸੰਗਿਕ ਹੈ ਤਾਂ ਉੱਚ ਸਮੱਗਰੀ ਦੀ ਲਾਗਤ ਕੋਈ ਮੁੱਲ ਨਹੀਂ ਜੋੜ ਸਕਦੀ। | ਮਿਸ਼ਰਤ ਧਾਤ ਦਾ ਅਹੁਦਾ, ਉਤਪਾਦ ਮਿਆਰ ਅਤੇ ਸਰਟੀਫਿਕੇਟ |
| ਰੋਲਡ ਪਲੇਟ | ਚੌੜੇ ਜਾਂ ਗੈਰ-ਮਿਆਰੀ ਪ੍ਰੋਫਾਈਲਾਂ ਲਈ ਵਿਹਾਰਕ | ਮੋਟਾਈ, ਸਮਤਲਤਾ ਅਤੇ ਬਕਾਇਆ ਤਣਾਅ ਮਸ਼ੀਨਿੰਗ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ | ਮੋਟਾਈ ਸਹਿਣਸ਼ੀਲਤਾ, ਸਮਤਲਤਾ ਅਤੇ ਮਸ਼ੀਨਿੰਗ ਭੱਤਾ |
| ਫਲੈਟ ਬਾਰ ਜਾਂ ਬੱਸਬਾਰ ਸਟਾਕ | ਦੁਹਰਾਏ ਗਏ ਆਇਤਾਕਾਰ ਭਾਗਾਂ ਲਈ ਕੁਸ਼ਲ | ਚੌੜਾਈ ਅਤੇ ਕਿਨਾਰੇ ਦੀ ਸਥਿਤੀ ਡੇਟਾ ਚੋਣ ਨੂੰ ਸੀਮਤ ਕਰ ਸਕਦੀ ਹੈ | ਚੌੜਾਈ, ਮੋਟਾਈ, ਕਿਨਾਰੇ ਦਾ ਘੇਰਾ ਅਤੇ ਸਿੱਧਾਪਣ |
| ਨਰਮ ਜਾਂ ਐਨੀਲਡ ਸਥਿਤੀ | ਮੋੜਨਾ ਅਤੇ ਬਣਾਉਣਾ ਆਸਾਨ | ਹੈਂਡਲਿੰਗ ਡਿਸਟੌਰਸ਼ਨ ਅਤੇ ਕਲੈਂਪਿੰਗ ਸੰਵੇਦਨਸ਼ੀਲਤਾ ਵਿੱਚ ਵਾਧਾ | ਟੈਂਪਰ, ਮੋੜ ਰਸਤਾ ਅਤੇ ਅੰਤਿਮ ਸਮਤਲਤਾ ਸਥਿਤੀ |
| ਸਖ਼ਤ ਸੁਭਾਅ | ਕੁਝ ਜਿਓਮੈਟਰੀ ਵਿੱਚ ਬਿਹਤਰ ਹੈਂਡਲਿੰਗ ਕਠੋਰਤਾ | ਵੱਧ ਬਣਤਰ ਸ਼ਕਤੀ ਅਤੇ ਸੰਭਵ ਸਪਰਿੰਗਬੈਕ | ਟੈਂਪਰ, ਮੋੜ ਰੇਡੀਆਈ ਅਤੇ ਮਕੈਨੀਕਲ-ਪ੍ਰਾਪਰਟੀ ਸੀਮਾਵਾਂ |
ਇੱਕ ਵਿਆਪਕ ਬਿਜਲੀ-ਪਦਾਰਥ ਚਰਚਾ ਲਈ, ਲੇਖਬੱਸਬਾਰ ਅਸੈਂਬਲੀਆਂ ਲਈ ਇਲੈਕਟ੍ਰੀਕਲ ਕਾਪਰ ਪਲੇਟ ਪੈਰਾਮੀਟਰਚਾਲਕਤਾ, ਮੋਟਾਈ ਅਤੇ ਪਲੇਟ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ। ਇਹ ਨਿਰਮਾਣ ਗਾਈਡ ਉੱਥੋਂ ਸ਼ੁਰੂ ਹੁੰਦੀ ਹੈ ਜਿੱਥੇ ਸਮੱਗਰੀ ਸਰਟੀਫਿਕੇਟ ਖਤਮ ਹੁੰਦਾ ਹੈ।
ਇੱਕ ਕਾਰਜਸ਼ੀਲ ਸਹਿਣਸ਼ੀਲਤਾ ਸਟੈਕ ਬਣਾਓ
ਸਹਿਣਸ਼ੀਲਤਾ ਅਸੈਂਬਲੀ ਫੰਕਸ਼ਨ ਦੀ ਪਾਲਣਾ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ, ਨਾ ਕਿ ਖਰੀਦਦਾਰ ਦੀ ਡਰਾਇੰਗ ਨੂੰ ਸਟੀਕ ਦਿਖਣ ਦੀ ਇੱਛਾ ਦੀ।
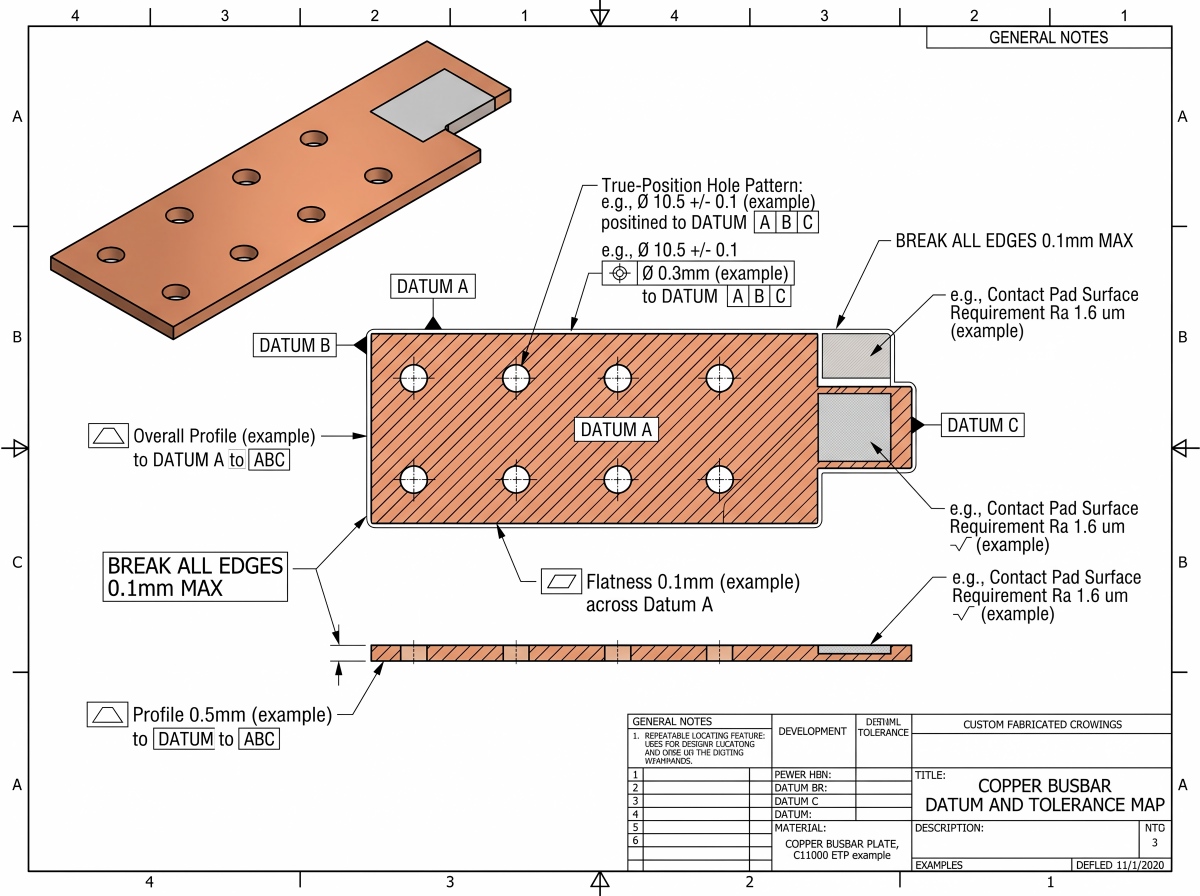
ਪਹਿਲਾਂ ਇੱਕ ਸਥਿਰ ਡੈਟਮ ਸਕੀਮ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਡੈਟਮ ਏ ਅਕਸਰ ਮੁੱਖ ਮਾਊਂਟਿੰਗ ਜਾਂ ਸੰਪਰਕ ਪਲੇਨ ਹੁੰਦਾ ਹੈ। ਡੈਟਮ ਬੀ ਅਤੇ ਸੀ ਮਸ਼ੀਨ ਕੀਤੇ ਕਿਨਾਰੇ ਹੋ ਸਕਦੇ ਹਨ, ਛੇਕ ਲੱਭ ਸਕਦੇ ਹਨ ਜਾਂ ਹੋਰ ਦੁਹਰਾਉਣ ਯੋਗ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਹੋ ਸਕਦੀਆਂ ਹਨ। ਕੱਚੇ ਸ਼ੀਅਰ ਕੀਤੇ ਕਿਨਾਰੇ, ਗੋਲ ਕੋਨੇ ਅਤੇ ਲਚਕਦਾਰ ਸਤਹ ਮਾੜੇ ਡੈਟਮ ਬਣਾਉਂਦੇ ਹਨ ਜਦੋਂ ਤੱਕ ਕਿ ਡਰਾਇੰਗ ਜਾਣਬੁੱਝ ਕੇ ਇਹ ਪਰਿਭਾਸ਼ਿਤ ਨਹੀਂ ਕਰਦੀ ਕਿ ਉਹਨਾਂ ਨੂੰ ਕਿਵੇਂ ਸਿਮੂਲੇਟ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਫਿਰ ਆਯਾਮਾਂ ਨੂੰ ਚਾਰ ਪੱਧਰਾਂ ਵਿੱਚ ਵੰਡੋ:
- ਅਸੈਂਬਲੀ ਲਈ ਮਹੱਤਵਪੂਰਨ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ: ਛੇਕ ਲੱਭਣਾ, ਜੋੜ ਪੈਡ, ਮੇਲਣ ਦੇ ਪੜਾਅ ਅਤੇ ਇਨਸੂਲੇਸ਼ਨ ਇੰਟਰਫੇਸ।
- ਬਿਜਲੀ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ: ਕਰੰਟ-ਲੈਣ ਵਾਲਾ ਕਰਾਸ-ਸੈਕਸ਼ਨ, ਸੰਪਰਕ ਓਵਰਲੈਪ ਅਤੇ ਪਲੇਟਿਡ ਸੰਪਰਕ ਜ਼ੋਨ।
- ਆਮ ਨਿਰਮਾਣ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ: ਬਾਹਰੀ ਪ੍ਰੋਫਾਈਲ, ਕਲੀਅਰੈਂਸ ਹੋਲ ਅਤੇ ਗੈਰ-ਕਾਰਜਸ਼ੀਲ ਕੱਟਆਉਟ।
- ਕਾਸਮੈਟਿਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ: ਦਿੱਖ ਸੀਮਾਵਾਂ ਜੋ ਫਿੱਟ ਜਾਂ ਕਰੰਟ ਨੂੰ ਨਿਯੰਤਰਿਤ ਨਹੀਂ ਕਰਦੀਆਂ।
ਹੇਠਾਂ ਦਿੱਤੇ ਮੁੱਲ ਵਿਹਾਰਕ ਹਨ।RFQ ਸ਼ੁਰੂਆਤੀ ਬਿੰਦੂ, ਨਾ ਕਿ ਯੂਨੀਵਰਸਲ ਸਵੀਕ੍ਰਿਤੀ ਸੀਮਾਵਾਂ ਅਤੇ ਨਾ ਹੀ ਸਾਈਬਰ ਮੈਟਲ ਗਾਰੰਟੀਜ਼. ਅੰਤਿਮ ਸਹਿਣਸ਼ੀਲਤਾ ਹਿੱਸੇ ਦੇ ਆਕਾਰ, ਤਾਂਬੇ ਦੇ ਸੁਭਾਅ, ਮੋਟਾਈ, ਪ੍ਰਕਿਰਿਆ ਰੂਟ, ਪਲੇਟਿੰਗ ਕ੍ਰਮ, ਮਾਤਰਾ, ਡੇਟਾਮ ਸਕੀਮ ਅਤੇ ਨਿਰੀਖਣ ਵਿਧੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ, ਅਤੇ ਡਰਾਇੰਗ ਦੇ ਵਿਰੁੱਧ ਪੁਸ਼ਟੀ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
| ਵਿਸ਼ੇਸ਼ਤਾ | ਸੰਭਾਵੀ RFQ ਚਰਚਾ ਸ਼ੁਰੂ ਹੋ ਰਹੀ ਹੈ | ਖਰੀਦਦਾਰ ਨੂੰ ਇਸਨੂੰ ਕਿਉਂ ਯੋਗ ਬਣਾਉਣਾ ਚਾਹੀਦਾ ਹੈ |
|---|---|---|
| ਲੇਜ਼ਰ- ਜਾਂ ਵਾਟਰਜੈੱਟ-ਕੱਟ ਬਾਹਰੀ ਪ੍ਰੋਫਾਈਲ | +/-0.20 ਤੋਂ +/-0.50 ਮਿਲੀਮੀਟਰ | ਲੰਬੇ ਹਿੱਸੇ, ਮੋਟੀ ਪਲੇਟ, ਕਰਫ਼, ਟੇਪਰ, ਹੀਟ ਇਨਪੁੱਟ ਅਤੇ ਐਜ ਫਿਨਿਸ਼ਿੰਗ ਬਦਲਣ ਦੀ ਸਮਰੱਥਾ |
| ਸੀਐਨਸੀ-ਮਸ਼ੀਨ ਵਾਲਾ ਡੈਟਮ ਐਜ ਜਾਂ ਸਥਾਨਕ ਸਟੈਪ | +/-0.10 ਤੋਂ +/-0.20 ਮਿਲੀਮੀਟਰ | ਸਖ਼ਤ ਮੁੱਲਾਂ ਲਈ ਸਥਿਰ ਫਿਕਸਚਰਿੰਗ, ਨਿਯੰਤਰਿਤ ਤਾਪਮਾਨ ਅਤੇ ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਮਾਪ ਸੈੱਟਅੱਪ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। |
| ਸੀਐਨਸੀ-ਡ੍ਰਿਲਡ ਕਲੀਅਰੈਂਸ ਹੋਲ ਵਿਆਸ | +/-0.05 ਤੋਂ +/-0.10 ਮਿਲੀਮੀਟਰ | ਡ੍ਰਿਲ ਦਾ ਆਕਾਰ, ਐਗਜ਼ਿਟ ਬਰਰ, ਕੋਟਿੰਗ ਅਤੇ ਗੇਜ ਵਿਧੀ ਨਤੀਜੇ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ। |
| ਲੇਜ਼ਰ-ਕੱਟ ਜਾਂ ਪੰਚਡ ਕਲੀਅਰੈਂਸ ਹੋਲ ਵਿਆਸ | +/-0.10 ਤੋਂ +/-0.25 ਮਿਲੀਮੀਟਰ | ਮੋਟਾਈ-ਤੋਂ-ਮੋਰੀ ਅਨੁਪਾਤ, ਡਾਈ ਵੀਅਰ, ਟੇਪਰ ਅਤੇ ਡ੍ਰੌਸ ਨਤੀਜੇ 'ਤੇ ਹਾਵੀ ਹੋ ਸਕਦੇ ਹਨ। |
| ਰੀਮਡ ਲੋਕੇਟਿੰਗ ਹੋਲ | ਇੱਕ ਫਿੱਟ ਕਲਾਸ ਜਿਵੇਂ ਕਿ H7 ਸਿਰਫ਼ ਉਦੋਂ ਜਦੋਂ ਫੰਕਸ਼ਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ | ਸਿਰਫ਼ ਛੇਕ ਦਾ ਆਕਾਰ ਸਥਿਤੀ ਜਾਂ ਮੇਲ-ਸਟੈਕ ਗਲਤੀ ਨੂੰ ਨਿਯੰਤਰਿਤ ਨਹੀਂ ਕਰਦਾ। |
| ਜਨਰਲ ਅਸੈਂਬਲੀ-ਹੋਲ ਪੈਟਰਨ | ਪਰਿਭਾਸ਼ਿਤ ਡੇਟਾ ਤੋਂ ਟਰੂ-ਪੋਜੀਸ਼ਨ ਜ਼ੋਨ ਵਿਆਸ 0.20 ਤੋਂ 0.30 ਮਿਲੀਮੀਟਰ | ਵੱਡੀਆਂ ਜਾਂ ਲਚਕਦਾਰ ਪਲੇਟਾਂ ਨੂੰ ਇੱਕ ਵੱਖਰੇ ਜ਼ੋਨ ਅਤੇ ਸੰਜਮਿਤ-ਅਵਸਥਾ ਪਰਿਭਾਸ਼ਾ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। |
| ਨਾਜ਼ੁਕ ਲੋਕੇਟਿੰਗ-ਹੋਲ ਪੈਟਰਨ | ਪਰਿਭਾਸ਼ਿਤ ਡੇਟਾ ਤੋਂ ਟਰੂ-ਪੋਜੀਸ਼ਨ ਜ਼ੋਨ ਵਿਆਸ 0.10 ਤੋਂ 0.15 ਮਿਲੀਮੀਟਰ | ਵਿਆਸ 0.05 ਮਿਲੀਮੀਟਰ ਜਾਂ ਇਸ ਤੋਂ ਛੋਟਾ ਇੱਕ ਉੱਚ-ਕੀਮਤ ਵਾਲੀ ਵਿਸ਼ੇਸ਼ਤਾ ਹੈ ਜਿਸ ਲਈ ਪ੍ਰਕਿਰਿਆ-ਸਮਰੱਥਾ ਸਮੀਖਿਆ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। |
| ਜਨਰਲ ਸੀਐਨਸੀ ਸਤਹ | ਸ਼ੁਰੂਆਤੀ ਚਰਚਾ ਬਿੰਦੂ ਦੇ ਤੌਰ 'ਤੇ ਵੱਧ ਤੋਂ ਵੱਧ Ra 3.2 ਮਾਈਕ੍ਰੋਮੀਟਰ | ਮਾਪ ਦੀ ਦਿਸ਼ਾ ਅਤੇ ਕੱਟਆਫ ਪਰਿਭਾਸ਼ਿਤ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। |
| ਮਹੱਤਵਪੂਰਨ ਸੰਪਰਕ ਪੈਡ | ਸ਼ੁਰੂਆਤੀ ਚਰਚਾ ਬਿੰਦੂ ਦੇ ਤੌਰ 'ਤੇ ਵੱਧ ਤੋਂ ਵੱਧ Ra 1.6 ਮਾਈਕ੍ਰੋਮੀਟਰ | ਜੋੜਾਂ ਦਾ ਵਿਰੋਧ ਸਮਤਲਤਾ, ਆਕਸਾਈਡ, ਪਲੇਟਿੰਗ, ਦਬਾਅ ਅਤੇ ਸਫਾਈ 'ਤੇ ਵੀ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। |
| ਨਾਜ਼ੁਕ ਛੇਕ ਜਾਂ ਸੰਪਰਕ-ਜ਼ੋਨ ਬਰਰ | ਵੱਧ ਤੋਂ ਵੱਧ ਬਰਰ ਲਗਭਗ 0.05 ਮਿਲੀਮੀਟਰ | ਬਰ ਦੀ ਦਿਸ਼ਾ ਅਤੇ ਨਿਰੀਖਣ ਵਿਧੀ ਨੂੰ ਵੀ ਪਰਿਭਾਸ਼ਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ |
| ਆਮ ਬਾਹਰੀ-ਕਿਨਾਰੇ ਵਾਲਾ ਬੁਰਰ | 0.2 ਤੋਂ 0.5 ਮਿਲੀਮੀਟਰ x 45-ਡਿਗਰੀ ਚੈਂਫਰ ਤੋਂ ਬਾਅਦ ਵੱਧ ਤੋਂ ਵੱਧ ਬਕਾਇਆ ਬੁਰਰ 0.10 ਮਿਲੀਮੀਟਰ ਦੇ ਆਸ-ਪਾਸ ਹੈ, ਜਾਂ ਜਿੱਥੇ ਨਿਰਧਾਰਤ ਕੀਤਾ ਗਿਆ ਹੈ R0.2 ਤੋਂ R0.5 | ਇਨਸੂਲੇਸ਼ਨ, ਕ੍ਰੀਪੇਜ ਅਤੇ ਮੇਲਣ ਵਾਲੇ ਚਿਹਰਿਆਂ ਨੂੰ ਇੱਕ ਵੱਖਰੀ ਸੀਮਾ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ |
| ਸਥਾਨਕ ਸੰਪਰਕ-ਪੈਡ ਸਮਤਲਤਾ | ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ 100 ਮਿਲੀਮੀਟਰ ਪੈਡ ਉੱਤੇ 0.10 ਤੋਂ 0.20 ਮਿਲੀਮੀਟਰ; ਉੱਚ-ਮੰਗ ਚਰਚਾ ਲਈ 0.05 ਤੋਂ 0.10 ਮਿਲੀਮੀਟਰ | ਸਿਰਫ਼ ਫੰਕਸ਼ਨਲ ਪੈਡ ਨੂੰ ਕੰਟਰੋਲ ਕਰੋ ਅਤੇ ਸਹਾਇਤਾ ਸਥਿਤੀ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ |
| ਇੱਕ ਲੰਬੇ ਪਤਲੇ ਬੱਸਬਾਰ ਦੀ ਸਥਾਨਕ ਫ੍ਰੀ-ਸਟੇਟ ਸਮਤਲਤਾ | ਕਿਸੇ ਵੀ ਪਰਿਭਾਸ਼ਿਤ 300 ਮਿਲੀਮੀਟਰ ਨਿਰੀਖਣ ਸਪੈਨ ਦੇ ਅੰਦਰ 0.20 ਤੋਂ 0.50 ਮਿਲੀਮੀਟਰ ਇੱਕ RFQ ਚਰਚਾ ਬਿੰਦੂ ਵਜੋਂ | ਮੁਲਾਂਕਣ ਵਿੰਡੋ ਅਤੇ ਸਹਾਇਤਾ ਸਥਿਤੀ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ, ਅਤੇ ਪੂਰੇ ਹਿੱਸੇ ਦੀ ਲੰਬਾਈ ਵਿੱਚ ਇੱਕ ਵੱਖਰੀ ਸਮੁੱਚੀ ਸਮਤਲਤਾ ਸੀਮਾ ਨਿਰਧਾਰਤ ਕਰੋ। |
ਜਦੋਂ ਦੋ ਲੋਕੇਟਿੰਗ ਹੋਲਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਿਨਾਰਿਆਂ ਤੋਂ ਤੈਰਨ ਦੀ ਇਜਾਜ਼ਤ ਦਿੱਤੀ ਜਾਂਦੀ ਹੈ ਤਾਂ ਸਜਾਵਟੀ ਕੋਨੇ 'ਤੇ +/-0.05 ਮਿਲੀਮੀਟਰ ਲਈ ਭੁਗਤਾਨ ਨਾ ਕਰੋ। ਸਿਰਫ਼ ਮਹੱਤਵਪੂਰਨ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ 'ਤੇ ਸਖ਼ਤ ਨਿਯੰਤਰਣ ਲਾਗੂ ਕਰੋ, ਅਤੇ ਆਮ ਮਾਪਾਂ ਨੂੰ ਚੁਣੇ ਹੋਏ ਕੱਟਣ ਵਾਲੇ ਰਸਤੇ ਦੇ ਅਨੁਕੂਲ ਸਹਿਣਸ਼ੀਲਤਾ ਦਿਓ।
ਸਾਈਬਰ ਮੈਟਲ ਦੀ ਜਨਤਕਤਾਂਬੇ ਦੀ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ ਸਹਾਇਤਾਪ੍ਰਕਿਰਿਆ ਸੰਦਰਭ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ। ਹਰੇਕ ਸਹਿਣਸ਼ੀਲਤਾ ਲਈ ਅਜੇ ਵੀ ਇੱਕ ਡਰਾਇੰਗ ਸਮੀਖਿਆ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਕਿਉਂਕਿ ਇੱਕ ਛੋਟੀ 5 ਮਿਲੀਮੀਟਰ ਪਲੇਟ ਅਤੇ ਇੱਕ 1,500 ਮਿਲੀਮੀਟਰ ਲਚਕਦਾਰ ਬੱਸਬਾਰ ਇੱਕੋ ਮਸ਼ੀਨਿੰਗ ਕੰਮ ਵਾਂਗ ਵਿਵਹਾਰ ਨਹੀਂ ਕਰਦੇ।
ਛੇਕ ਦੀ ਸ਼ੁੱਧਤਾ ਛੇਕ ਦੇ ਵਿਆਸ ਤੋਂ ਵੱਧ ਹੈ
ਇੱਕ ਛੇਕ ਵਿੱਚੋਂ ਲੰਘਦਾ ਬੋਲਟ ਇਹ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ ਕਿ ਬੱਸਬਾਰ ਸਹੀ ਢੰਗ ਨਾਲ ਫਿੱਟ ਹੈ।
ਛੇਕ ਦਾ ਵਿਆਸ, ਸਥਿਤੀ ਸਹਿਣਸ਼ੀਲਤਾ, ਮੁੱਢਲੀ ਪਿੱਚ, ਕਿਨਾਰੇ ਦੀ ਦੂਰੀ, ਕਾਊਂਟਰਸਿੰਕ ਜਿਓਮੈਟਰੀ ਅਤੇ ਬਰਰ ਸਥਿਤੀ ਵੱਖ-ਵੱਖ ਡਿਜ਼ਾਈਨ ਚਿੰਤਾਵਾਂ ਨੂੰ ਸੰਬੋਧਿਤ ਕਰਦੇ ਹਨ।
ਜਦੋਂ ਛੇਕ-ਧੁਰੀ ਸਥਿਤੀ ਨੂੰ ਡੇਟਾਮ A ਦਾ ਹਵਾਲਾ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਸਥਿਤੀ ਸਹਿਣਸ਼ੀਲਤਾ ਧੁਰੀ ਸਥਿਤੀ ਨੂੰ ਵੀ ਨਿਯੰਤਰਿਤ ਕਰਦੀ ਹੈ। ਇੱਕ ਵੱਖਰਾ ਲੰਬਕਾਰੀ ਨਿਯੰਤਰਣ ਸਿਰਫ਼ ਉਦੋਂ ਹੀ ਜੋੜੋ ਜਦੋਂ ਇਹ ਇੱਕ ਸੁਤੰਤਰ ਕਾਰਜਸ਼ੀਲ ਜ਼ਰੂਰਤ ਨੂੰ ਪੂਰਾ ਕਰਦਾ ਹੈ।
ਇੱਕ ਵਿਆਸ ਗੇਜ 11.0 ਮਿਲੀਮੀਟਰ ਦੇ ਛੇਕ ਦੀ ਪੁਸ਼ਟੀ ਕਰ ਸਕਦਾ ਹੈ ਜਦੋਂ ਕਿ ਛੇਕ ਕੇਂਦਰ ਮੇਲਣ ਵਾਲੇ ਟਰਮੀਨਲ ਤੋਂ 0.8 ਮਿਲੀਮੀਟਰ ਦੂਰ ਹੈ। ਦੋਵੇਂ ਤੱਥ ਸੱਚ ਹੋ ਸਕਦੇ ਹਨ।
ਕੋਆਰਡੀਨੇਟ ਸਹਿਣਸ਼ੀਲਤਾ ਵੀ ਜਿਓਮੈਟ੍ਰਿਕ ਸਹਿਣਸ਼ੀਲਤਾ ਤੋਂ ਵੱਖਰੇ ਢੰਗ ਨਾਲ ਵਿਵਹਾਰ ਕਰਦੀ ਹੈ। ਜੇਕਰ ਇੱਕ ਛੇਕ ਕੇਂਦਰ X +/-0.10 mm ਅਤੇ Y +/-0.10 mm ਦੁਆਰਾ ਸਥਿਤ ਹੈ, ਤਾਂ ਇਸਦਾ ਕੇਂਦਰ 0.20 x 0.20 mm ਵਰਗ ਦੇ ਅੰਦਰ ਕਿਤੇ ਵੀ ਜਾ ਸਕਦਾ ਹੈ।
ਇੱਕ ਕੋਨੇ 'ਤੇ ਵੱਧ ਤੋਂ ਵੱਧ ਰੇਡੀਅਲ ਭਟਕਣਾ ਲਗਭਗ 0.141 ਮਿਲੀਮੀਟਰ ਹੈ। 0.20 ਮਿਲੀਮੀਟਰ ਵਿਆਸ ਵਾਲਾ ਇੱਕ ਸੱਚ-ਸਥਿਤੀ ਜ਼ੋਨ ਸਿਰਫ 0.10 ਮਿਲੀਮੀਟਰ ਰੇਡੀਅਲ ਭਟਕਣਾ ਦੀ ਆਗਿਆ ਦਿੰਦਾ ਹੈ। ਉਹ ਕਾਲਆਉਟ ਬਰਾਬਰ ਨਹੀਂ ਹਨ।
ਦੁਹਰਾਏ ਗਏ ਛੇਕ ਪੈਟਰਨਾਂ ਲਈ, ਇੱਕੋ ਸਬੰਧ 'ਤੇ +/- ਕੋਆਰਡੀਨੇਟ ਸਹਿਣਸ਼ੀਲਤਾਵਾਂ ਦੇ ਇੱਕ ਹੋਰ ਸੈੱਟ ਨੂੰ ਸਟੈਕ ਕਰਨ ਦੀ ਬਜਾਏ, A, B ਅਤੇ C ਦੇ ਸਾਪੇਖਕ ਮੂਲ ਮਾਪਾਂ ਅਤੇ ਸੱਚੀ ਸਥਿਤੀ ਦੀ ਵਰਤੋਂ ਕਰੋ।
ASME Y14.5-ਅਧਾਰਿਤ ਡਰਾਇੰਗ ਦੇ ਤਹਿਤ ਕਲੀਅਰੈਂਸ ਹੋਲ ਲਈ ਵੱਧ ਤੋਂ ਵੱਧ ਸਮੱਗਰੀ ਦੀ ਸਥਿਤੀ ਲਾਭਦਾਇਕ ਬੋਨਸ ਸਹਿਣਸ਼ੀਲਤਾ ਪ੍ਰਦਾਨ ਕਰ ਸਕਦੀ ਹੈ, ਪਰ ਇਸਦੀ ਵਰਤੋਂ ਸਿਰਫ਼ ਉਦੋਂ ਹੀ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ ਜਦੋਂ ਇੰਜੀਨੀਅਰਿੰਗ ਟੀਮ ਮੇਲਣ ਦੀ ਸਥਿਤੀ ਨੂੰ ਸਮਝਦੀ ਹੈ।
ਸੰਪਰਕ ਪੈਡ ਲਈ ਸਥਾਨਕ ਸਮਤਲਤਾ, ਵਿਰੋਧੀ ਕਾਰਜਸ਼ੀਲ ਚਿਹਰੇ ਲਈ A ਨਾਲ ਸਮਾਨਤਾ, ਅਤੇ ਜਿੱਥੇ ਢੁਕਵਾਂ ਹੋਵੇ ਇੱਕ ਨਿਯੰਤਰਿਤ ਬਾਹਰੀ ਰੂਪ-ਰੇਖਾ ਲਈ ਪ੍ਰੋਫਾਈਲ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਇੱਕ ISO GPS ਡਰਾਇੰਗ ਦੇ ਤਹਿਤ, ISO 1101, ISO 5459 ਅਤੇ ਘੋਸ਼ਿਤ ਨਿਰਧਾਰਨ ਸਿਧਾਂਤਾਂ ਨੂੰ ਇਕਸਾਰਤਾ ਨਾਲ ਲਾਗੂ ਕਰੋ। ASME ਅਤੇ ISO ਪ੍ਰਤੀਕ ਪ੍ਰਣਾਲੀਆਂ ਨੂੰ ਅਚਨਚੇਤ ਨਾ ਮਿਲਾਓ।
ਫੰਕਸ਼ਨ ਤੋਂ ਹੋਲ ਪ੍ਰਕਿਰਿਆ ਚੁਣੋ।
| ਪ੍ਰਕਿਰਿਆ | ਸਭ ਤੋਂ ਵਧੀਆ ਵਪਾਰਕ ਵਰਤੋਂ | ਸ਼ੁੱਧਤਾ ਜਾਂ ਗੁਣਵੱਤਾ ਵਾਲਾ ਰਗੜ | ਬੈਚ ਅਰਥਸ਼ਾਸਤਰ |
|---|---|---|---|
| ਮੁੱਕਾ ਮਾਰਨਾ | ਸਥਿਰ ਵਾਲੀਅਮ 'ਤੇ ਦੁਹਰਾਏ ਗਏ ਛੇਕ ਅਤੇ ਪ੍ਰੋਫਾਈਲ | ਰੋਲਓਵਰ, ਡਾਈ ਕਲੀਅਰੈਂਸ, ਟੇਪਰ, ਬਰ ਦਿਸ਼ਾ ਅਤੇ ਟੂਲ ਵੀਅਰ | ਟੂਲਿੰਗ ਦੀ ਲਾਗਤ ਮਾਤਰਾ ਵਿੱਚ ਵਾਪਸੀ ਕਰ ਸਕਦੀ ਹੈ ਪਰ ਡਿਜ਼ਾਈਨ ਬਦਲਣ ਲਈ ਅਕੁਸ਼ਲ ਹੈ। |
| ਸੀਐਨਸੀ ਡ੍ਰਿਲਿੰਗ ਜਾਂ ਮਿਲਿੰਗ | ਮਿਸ਼ਰਤ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ, ਛੋਟੇ ਬੈਚ ਅਤੇ ਨਿਯੰਤਰਿਤ ਛੇਕ ਪੈਟਰਨ | ਸਾਈਕਲ ਸਮਾਂ, ਚਿੱਪ ਕੰਟਰੋਲ, ਐਗਜ਼ਿਟ ਬਰਰ ਅਤੇ ਫਿਕਸਚਰ ਮੂਵਮੈਂਟ | ਬਿਨਾਂ ਕਿਸੇ ਸਮਰਪਿਤ ਪੰਚ ਟੂਲ ਦੇ ਲਚਕਦਾਰ, ਪਰ ਪ੍ਰਤੀ ਹਿੱਸੇ ਲਈ ਵਧੇਰੇ ਮਸ਼ੀਨ ਸਮਾਂ |
| ਡ੍ਰਿਲਿੰਗ ਅਤੇ ਰੀਮਿੰਗ | ਛੇਕ ਜਾਂ ਪਰਿਭਾਸ਼ਿਤ ਫਿੱਟ ਲੱਭਣਾ | ਸਥਿਰ ਪ੍ਰੀ-ਹੋਲ, ਅਲਾਈਨਮੈਂਟ ਅਤੇ ਢੁਕਵੀਂ ਸਮੱਗਰੀ ਸਹਾਇਤਾ ਦੀ ਲੋੜ ਹੈ | ਸਿਰਫ਼ ਉੱਥੇ ਹੀ ਵਰਤੋਂ ਜਿੱਥੇ ਅਸੈਂਬਲੀ ਨੂੰ ਫਿੱਟ-ਲੈਵਲ ਵਿਆਸ ਨਿਯੰਤਰਣ ਦੀ ਲੋੜ ਹੋਵੇ |
| ਫਾਈਬਰ ਲੇਜ਼ਰ ਕਟਿੰਗ | ਤੇਜ਼ੀ ਨਾਲ ਪ੍ਰੋਫਾਈਲ ਬਦਲਾਅ ਅਤੇ ਨੇਸਟਡ ਸ਼ੀਟ ਵਰਕ | ਤਾਂਬੇ ਦੀ ਪ੍ਰਤੀਬਿੰਬਤਾ, ਗਰਮੀ ਇਨਪੁੱਟ, ਡ੍ਰੌਸ ਅਤੇ ਛੋਟੇ-ਮੋਰੀ ਦੀ ਗੁਣਵੱਤਾ ਉਪਕਰਣਾਂ ਅਤੇ ਮੋਟਾਈ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। | ਘੱਟ ਸਮਰਪਿਤ ਟੂਲਿੰਗ ਲਾਗਤ, ਪ੍ਰੋਟੋਟਾਈਪਾਂ ਅਤੇ ਪ੍ਰੋਫਾਈਲਾਂ ਨੂੰ ਬਦਲਣ ਲਈ ਕੁਸ਼ਲ। |
| ਘਸਾਉਣ ਵਾਲਾ ਵਾਟਰਜੈੱਟ | ਪ੍ਰੋਫਾਈਲ ਜਿੱਥੇ ਘੱਟ ਗਰਮੀ ਇਨਪੁੱਟ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ | ਕਰਫ ਟੇਪਰ, ਕਿਨਾਰੇ ਦੀ ਖੁਰਦਰੀ, ਘ੍ਰਿਣਾਯੋਗ ਰਹਿੰਦ-ਖੂੰਹਦ ਅਤੇ ਹੌਲੀ ਚੱਕਰ | ਲਚਕਦਾਰ ਜਿਓਮੈਟਰੀ ਲਈ ਉਪਯੋਗੀ; ਫਿਨਿਸ਼ਿੰਗ ਦੀ ਅਜੇ ਵੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ। |
| ਵਾਇਰ EDM | ਗੁੰਝਲਦਾਰ ਜਾਂ ਬਹੁਤ ਜ਼ਿਆਦਾ ਨਿਯੰਤਰਿਤ ਪ੍ਰੋਫਾਈਲ | ਹੌਲੀ ਕਟਾਈ ਅਤੇ ਵੱਧ ਪਰਿਵਰਤਨ ਲਾਗਤ | ਨਾਜ਼ੁਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਲਈ ਰਾਖਵਾਂ ਰੱਖੋ ਜੋ ਇਸਨੂੰ ਜਾਇਜ਼ ਠਹਿਰਾਉਂਦੀਆਂ ਹਨ, ਨਾ ਕਿ ਆਮ ਕਲੀਅਰੈਂਸ ਹੋਲਜ਼ ਲਈ। |
ਸਹੀ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਮਿਲਾਇਆ ਜਾ ਸਕਦਾ ਹੈ। ਆਮ ਛੇਕਾਂ ਨੂੰ ਪੰਚ ਕਰੋ, ਦੋ ਲੋਕੇਟਿੰਗ ਛੇਕਾਂ ਨੂੰ ਸੀਐਨਸੀ-ਮੁਕੰਮਲ ਕਰੋ, ਅਤੇ ਸਿਰਫ਼ ਮਹੱਤਵਪੂਰਨ ਸੰਪਰਕ ਪੜਾਅ ਨੂੰ ਮਸ਼ੀਨ ਕਰੋ।
ਉਹ ਹਾਈਬ੍ਰਿਡ ਰੂਟ ਅਕਸਰ ਹਰ ਵਿਸ਼ੇਸ਼ਤਾ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਮਸ਼ੀਨ ਕਰਨ ਜਾਂ ਪੰਚ ਟੂਲ ਨੂੰ ਲੋਕੇਟਿੰਗ ਸਹਿਣਸ਼ੀਲਤਾ ਰੱਖਣ ਲਈ ਮਜਬੂਰ ਕਰਨ ਨਾਲੋਂ ਵਧੇਰੇ ਕਿਫ਼ਾਇਤੀ ਹੁੰਦਾ ਹੈ ਜਿਸਨੂੰ ਕੰਟਰੋਲ ਕਰਨ ਲਈ ਇਸਨੂੰ ਕਦੇ ਵੀ ਤਿਆਰ ਨਹੀਂ ਕੀਤਾ ਗਿਆ ਸੀ।
ਸ਼ੁੱਧ ਤਾਂਬਾ ਨਰਮ ਹੁੰਦਾ ਹੈ ਅਤੇ ਇਸਦੇ ਕਿਨਾਰੇ, ਧੱਬੇ ਅਤੇ ਖਿੱਚੇ ਹੋਏ ਬਰਰ ਹੁੰਦੇ ਹਨ। ਤਿੱਖੇ ਸਕਾਰਾਤਮਕ-ਰੇਕ ਔਜ਼ਾਰ, ਸਖ਼ਤ ਪਰ ਗੈਰ-ਵਿਗਾੜਨ ਵਾਲਾ ਫਿਕਸਚਰ, ਨਿਯੰਤਰਿਤ ਚਿੱਪ ਨਿਕਾਸੀ ਅਤੇ ਢੁਕਵਾਂ ਕੂਲਿੰਗ ਮੈਟਰ।
ਬਹੁਤ ਜ਼ਿਆਦਾ ਕਲੈਂਪਿੰਗ ਫੋਰਸ ਮਸ਼ੀਨ 'ਤੇ ਇੱਕ ਪਤਲੀ ਪਲੇਟ ਨੂੰ ਸਮਤਲ ਕਰ ਸਕਦੀ ਹੈ ਅਤੇ ਅਨਕਲੈਂਪਿੰਗ ਤੋਂ ਬਾਅਦ ਧਨੁਸ਼ ਨੂੰ ਛੱਡ ਸਕਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਕਲਾਸਿਕ ਨਤੀਜਾ ਨਿਕਲਦਾ ਹੈ: ਮਸ਼ੀਨ 'ਤੇ ਚੰਗਾ, ਮੁਕਤ ਅਵਸਥਾ ਵਿੱਚ ਸਹਿਣਸ਼ੀਲਤਾ ਤੋਂ ਬਾਹਰ।
ਸਾਈਬਰ ਮੈਟਲ ਦਾ ਜਨਤਕ ਪੰਨਾਸੀਐਨਸੀ, ਈਡੀਐਮ ਅਤੇ ਬੱਸਬਾਰ ਪ੍ਰੋਸੈਸਿੰਗ ਉਪਕਰਣਸਪਲਾਇਰ ਸਮੀਖਿਆ ਦੌਰਾਨ ਲਾਭਦਾਇਕ ਹੈ। RFQ ਨੂੰ ਅਜੇ ਵੀ ਪੁੱਛਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਹਵਾਲੇ ਵਿੱਚ ਕਿਹੜੀ ਸਹੀ ਪ੍ਰਕਿਰਿਆ, ਫਿਕਸਚਰ ਅਤੇ ਨਿਰੀਖਣ ਰੂਟ ਸ਼ਾਮਲ ਹਨ।
ਅਸਲ ਅਸੈਂਬਲੀ ਲਈ ਡਿਜ਼ਾਈਨ ਕਲੀਅਰੈਂਸ
ਬੋਲਟ-ਕਲੀਅਰੈਂਸ ਮੋਰੀ ਨੂੰ ਨਾਮਾਤਰ ਬੋਲਟ ਵਿਆਸ 'ਤੇ ਨਾ ਆਕਾਰ ਦਿਓ। ਗਵਰਨਿੰਗ ਫਾਸਟਨਰ ਅਤੇ ਅਸੈਂਬਲੀ ਸਟੈਂਡਰਡ ਦੀ ਵਰਤੋਂ ਕਰੋ, ਫਿਰ ਪੂਰੇ ਸਟੈਕ ਦੇ ਵਿਰੁੱਧ ਉਪਲਬਧ ਕਲੀਅਰੈਂਸ ਦੀ ਗਣਨਾ ਕਰੋ:
- ਬੱਸਬਾਰ ਦੇ ਛੇਕ ਦੀ ਸਥਿਤੀ
- ਟਰਮੀਨਲ ਮੋਰੀ ਸਥਿਤੀ
- ਘੇਰੇ ਦੀ ਸਹਿਣਸ਼ੀਲਤਾ
- ਬਰੈਕਟ ਦੀ ਗਤੀ
- ਪਲੇਟਿੰਗ ਮੋਟਾਈ
- ਇੰਸਟਾਲੇਸ਼ਨ ਪਹੁੰਚ
ਸਲਾਟ ਸਟੈਕ-ਅੱਪ ਨੂੰ ਸੋਖ ਸਕਦੇ ਹਨ, ਪਰ ਉਹਨਾਂ ਦੀ ਦਿਸ਼ਾ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ। ਗਲਤ ਧੁਰੇ ਦੇ ਸਮਾਨਾਂਤਰ ਇੱਕ ਸਲਾਟ ਲਾਗਤ ਜੋੜਦਾ ਹੈ ਅਤੇ ਕੁਝ ਵੀ ਹੱਲ ਨਹੀਂ ਕਰਦਾ।
ਜੇਕਰ ਦੋ ਛੇਕ ਦੋਵੇਂ ਹਿੱਸੇ ਨੂੰ ਥਰਮਲ ਜਾਂ ਨਿਰਮਾਣ ਦੀ ਗਤੀ ਦੀ ਆਗਿਆ ਦਿੱਤੇ ਬਿਨਾਂ ਲਾਕ ਕਰ ਦਿੰਦੇ ਹਨ, ਤਾਂ ਅਸੈਂਬਲੀ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸੀਮਤ ਹੋ ਸਕਦੀ ਹੈ।
ਕਾਊਂਟਰਸਿੰਕ ਅਤੇ ਕਾਊਂਟਰਬੋਰਾਂ ਨੂੰ ਲੋੜੀਂਦੀ ਫਾਸਟਨਰ ਸੀਟਿੰਗ ਸਥਿਤੀ ਤੋਂ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ। ਨਰਮ ਤਾਂਬੇ 'ਤੇ, ਇੱਕ ਹਮਲਾਵਰ ਕਾਊਂਟਰਸਿੰਕ ਬੋਲਟ ਲੋਡ ਦੇ ਹੇਠਾਂ ਵਿਗੜ ਸਕਦਾ ਹੈ।
ਇੱਕ ਛੇਕ ਦੇ ਆਲੇ ਦੁਆਲੇ ਇੱਕ ਪਤਲਾ ਬਚਿਆ ਹੋਇਆ ਹਿੱਸਾ ਵੀ ਕੱਸਣ ਦੌਰਾਨ ਵਧੇਰੇ ਗਰਮ ਹੋ ਸਕਦਾ ਹੈ ਜਾਂ ਵਿਗੜ ਸਕਦਾ ਹੈ। ਆਖਰੀ ਡਰਾਇੰਗ ਸੋਧ 'ਤੇ ਇਲੈਕਟ੍ਰੀਕਲ ਅਤੇ ਮਕੈਨੀਕਲ ਡਿਜ਼ਾਈਨ ਨੂੰ ਵੱਖ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ।
ਇੱਕ ਸੰਪੂਰਨ ਛੇਕ ਪੈਟਰਨ ਤੋਂ ਬਾਅਦ ਸਮਤਲਤਾ ਖਤਮ ਹੋ ਸਕਦੀ ਹੈ
ਤਾਂਬਾ ਉਦੋਂ ਹਿੱਲਦਾ ਹੈ ਜਦੋਂ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਇਆ ਜਾਂਦਾ ਹੈ, ਜਦੋਂ ਕੋਈ ਫਿਕਸਚਰ ਛੱਡਿਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਜਦੋਂ ਤਾਪਮਾਨ ਬਦਲਦਾ ਹੈ।
ਇੱਕ ਸਪਲਾਇਰ ਇੱਕ ਝੁਕੀ ਹੋਈ ਪਲੇਟ ਨੂੰ ਮਸ਼ੀਨ ਟੇਬਲ ਦੇ ਨਾਲ ਕਲੈਂਪ ਕਰ ਸਕਦਾ ਹੈ, ਹਰੇਕ ਛੇਕ ਨੂੰ ਸਹੀ ਢੰਗ ਨਾਲ ਡ੍ਰਿਲ ਕਰ ਸਕਦਾ ਹੈ, ਅਤੇ ਸ਼ਾਨਦਾਰ ਇਨ-ਫਿਕਸਚਰ ਨਤੀਜਿਆਂ ਦੀ ਰਿਪੋਰਟ ਕਰ ਸਕਦਾ ਹੈ। ਕਲੈਂਪਾਂ ਨੂੰ ਛੱਡ ਦਿਓ ਅਤੇ ਪਲੇਟ ਆਪਣੇ ਫ੍ਰੀ-ਸਟੇਟ ਬੋਅ ਵਿੱਚ ਵਾਪਸ ਆ ਸਕਦੀ ਹੈ।
ਜੇਕਰ ਡਰਾਇੰਗ ਨੇ ਕਦੇ ਵੀ ਨਿਰੀਖਣ ਸਥਿਤੀ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਨਹੀਂ ਕੀਤਾ, ਤਾਂ ਦੋਵੇਂ ਧਿਰਾਂ ਆਪਣੇ ਮਾਪ ਦਾ ਬਚਾਅ ਕਰ ਸਕਦੀਆਂ ਹਨ।
ਕੱਟਣਾ, ਅਸਮੈਟ੍ਰਿਕ ਪਾਕੇਟਿੰਗ, ਪੰਚਿੰਗ, ਮੋੜਨਾ, ਸਥਾਨਕ ਪਾਲਿਸ਼ਿੰਗ, ਸਿੱਧਾ ਕਰਨਾ ਅਤੇ ਪਲੇਟਿੰਗ ਤਣਾਅ ਨੂੰ ਮੁੜ ਵੰਡ ਸਕਦੇ ਹਨ।
ਪਲੇਟ ਨੂੰ ਸਮਤਲ ਕਰਨ ਲਈ ਇੱਕ ਅਣ-ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਐਨੀਲ ਜੋੜਨਾ ਕੋਈ ਨੁਕਸਾਨਦੇਹ ਹੱਲ ਨਹੀਂ ਹੈ। ਇਹ ਗੁੱਸਾ, ਤਾਕਤ, ਕਠੋਰਤਾ ਅਤੇ ਬਾਅਦ ਵਿੱਚ ਵਿਗਾੜ ਨੂੰ ਬਦਲ ਸਕਦਾ ਹੈ। ਪ੍ਰਕਿਰਿਆ ਕ੍ਰਮ ਯੋਗਤਾ ਯੋਜਨਾ ਵਿੱਚ ਹੈ।
ਤਾਪਮਾਨ ਵੀ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ।
ਕਮਰੇ ਦੇ ਤਾਪਮਾਨ ਦੇ ਨੇੜੇ ਤਾਂਬੇ ਦਾ ਰੇਖਿਕ ਥਰਮਲ ਵਿਸਥਾਰ ਗੁਣਾਂਕ ਲਗਭਗ 16.5 ਤੋਂ 17.0 ਮਾਈਕ੍ਰੋਮੀਟਰ ਪ੍ਰਤੀ ਮੀਟਰ ਪ੍ਰਤੀ ਕੈਲਵਿਨ ਹੈ।
20°C ਸੰਦਰਭ ਸਥਿਤੀ ਤੋਂ 10°C ਦੂਰ ਮਾਪਿਆ ਗਿਆ 1,000 ਮਿਲੀਮੀਟਰ ਬੱਸਬਾਰ ਸਿਰਫ਼ ਤਾਪਮਾਨ ਤੋਂ ਲਗਭਗ 0.17 ਮਿਲੀਮੀਟਰ ਲੰਬਾਈ ਵਿੱਚ ਵੱਖਰਾ ਹੋ ਸਕਦਾ ਹੈ। ਇਹ ਪਹਿਲਾਂ ਹੀ ਕੁਝ ਆਮ ਤੌਰ 'ਤੇ ਨਿਰਧਾਰਤ ਡਰਾਇੰਗ ਸਹਿਣਸ਼ੀਲਤਾਵਾਂ ਨਾਲੋਂ ਵੱਡਾ ਹੈ।
ਵੱਡੀਆਂ ਜਾਂ ਲਚਕਦਾਰ ਬੱਸਬਾਰ ਪਲੇਟਾਂ ਲਈ, ਦੱਸੋ:
- ਹਵਾਲਾ ਤਾਪਮਾਨ ਜਾਂ ਤਾਪਮਾਨ-ਸੁਧਾਰ ਵਿਧੀ
- ਫ੍ਰੀ-ਸਟੇਟ ਜਾਂ ਰਿਸਟ੍ਰੇਟਿਡ-ਸਟੇਟ ਮਾਪ
- ਸਪੋਰਟ-ਪੁਆਇੰਟ ਅਤੇ ਫਿਕਸਚਰ ਸਥਿਤੀ
- ਸਮੁੱਚੀ ਸਮਤਲਤਾ ਅਤੇ ਸਥਾਨਕ ਸਮਤਲਤਾ, ਜੇਕਰ ਦੋਵੇਂ ਮਾਇਨੇ ਰੱਖਦੇ ਹਨ।
- ਕੀ ਅੰਤਿਮ ਨਿਰੀਖਣ ਤੋਂ ਪਹਿਲਾਂ ਪਲੇਟਿੰਗ, ਮੋੜਨਾ ਅਤੇ ਸਿੱਧਾ ਕਰਨਾ ਹੁੰਦਾ ਹੈ
- ਸਵੀਕਾਰ ਕੀਤੀ ਸਥਿਤੀ ਨੂੰ ਸੁਰੱਖਿਅਤ ਰੱਖਣ ਲਈ ਪੈਕੇਜਿੰਗ ਸਹਾਇਤਾ ਦੀ ਲੋੜ ਹੈ
ਇੱਕ ਸਮਤਲ ਹਿੱਸਾ ਇੱਕ ਮੋੜਿਆ ਹੋਇਆ ਡਿਲੀਵਰੀ ਬਣ ਸਕਦਾ ਹੈ ਜੇਕਰ ਇਸਨੂੰ ਅਸਮਾਨ ਵਿਭਾਜਕਾਂ ਦੇ ਵਿਰੁੱਧ ਸਟੈਕ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਬਹੁਤ ਜ਼ਿਆਦਾ ਕੱਸ ਕੇ ਬੰਨ੍ਹਿਆ ਜਾਂਦਾ ਹੈ ਜਾਂ ਨਿਰਯਾਤ ਪੈਕਿੰਗ ਵਿੱਚ ਖਿਸਕਣ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ।
ਪੈਕੇਜਿੰਗ ਆਯਾਮੀ ਨਿਯੰਤਰਣ ਦਾ ਹਿੱਸਾ ਹੈ, ਖਰੀਦ ਆਰਡਰ ਦੇ ਹੇਠਾਂ ਇੱਕ ਪ੍ਰਬੰਧਕੀ ਲਾਈਨ ਨਹੀਂ।
ਸਰਫੇਸ ਫਿਨਿਸ਼ ਇੱਕ ਕਾਸਮੈਟਿਕ ਚੈੱਕਬਾਕਸ ਨਹੀਂ ਹੈ
"ਚਮਕਦਾਰ ਅਤੇ ਨਿਰਵਿਘਨ" ਇੱਕ ਇੰਜੀਨੀਅਰਿੰਗ ਸਤਹ ਨਿਰਧਾਰਨ ਨਹੀਂ ਹੈ।
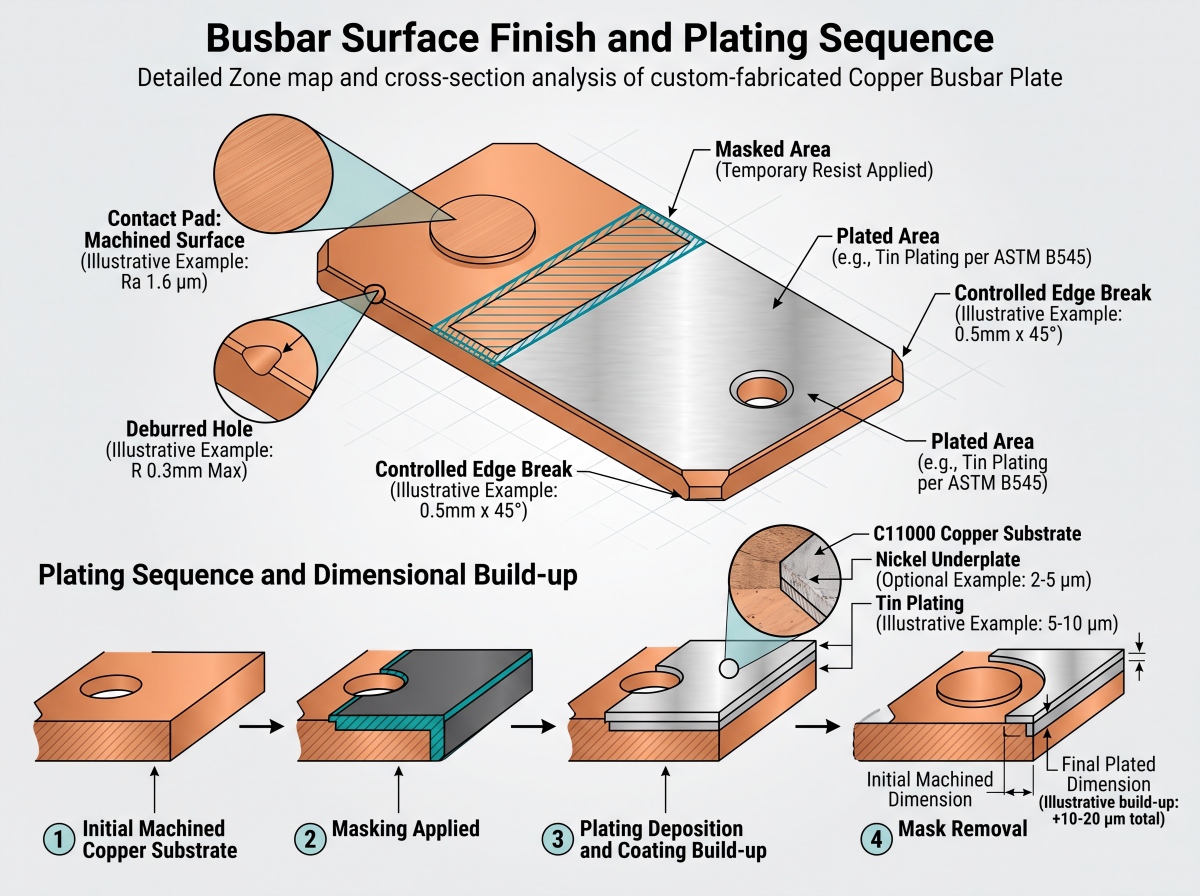
ਇੱਕ ਬੱਸਬਾਰ ਪਲੇਟ ਵਿੱਚ ਆਮ ਤੌਰ 'ਤੇ ਕਈ ਕਾਰਜਸ਼ੀਲ ਜ਼ੋਨ ਹੁੰਦੇ ਹਨ। ਸੰਪਰਕ ਪੈਡਾਂ ਨੂੰ ਨਿਯੰਤਰਿਤ ਸਮਤਲਤਾ, ਸਫਾਈ ਅਤੇ ਜੋੜ ਦੇ ਅਨੁਕੂਲ ਸਤਹ ਰੂਟ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇੰਸੂਲੇਟਡ ਕਿਨਾਰਿਆਂ ਨੂੰ ਬਰਰ ਅਤੇ ਰੇਡੀਅਸ ਕੰਟਰੋਲ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਪਲੇਟ ਕੀਤੇ ਖੇਤਰਾਂ ਨੂੰ ਅਡੈਸ਼ਨ ਅਤੇ ਮੋਟਾਈ ਸਵੀਕ੍ਰਿਤੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਗੈਰ-ਕਾਰਜਸ਼ੀਲ ਚਿਹਰਿਆਂ ਨੂੰ ਸਿਰਫ਼ ਸਮਝਦਾਰ ਕਾਸਮੈਟਿਕ ਸੀਮਾਵਾਂ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ।
| ਸਤ੍ਹਾ ਜ਼ੋਨ | ਕੀ ਕੰਟਰੋਲ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ | ਕੀ ਨਹੀਂ ਮੰਨਣਾ ਚਾਹੀਦਾ |
|---|---|---|
| ਇਲੈਕਟ੍ਰੀਕਲ ਸੰਪਰਕ ਪੈਡ | ਸਮਤਲਤਾ, ਜੇਕਰ ਢੁਕਵਾਂ ਹੋਵੇ ਤਾਂ ਖੁਰਦਰਾਪਨ, ਸਫਾਈ, ਪਲੇਟਿੰਗ, ਮਾਸਕ ਦੀ ਸੀਮਾ ਅਤੇ ਸੁਰੱਖਿਆ | ਇੱਕ ਸ਼ੀਸ਼ੇ ਦੀ ਫਿਨਿਸ਼ ਆਪਣੇ ਆਪ ਹੀ ਘੱਟ ਸੰਪਰਕ ਪ੍ਰਤੀਰੋਧ ਪੈਦਾ ਕਰਦੀ ਹੈ। |
| ਛੇਕ ਅਤੇ ਸਲਾਟ ਕਿਨਾਰੇ | ਬਰਰ ਦਿਸ਼ਾ, ਵੱਧ ਤੋਂ ਵੱਧ ਬਰਰ ਜਾਂ ਕਿਨਾਰੇ ਦਾ ਟੁੱਟਣਾ, ਪਲੇਟਿੰਗ ਕਵਰੇਜ ਅਤੇ ਆਯਾਮੀ ਸਥਿਤੀ | "ਡੀਬਰਡ" ਦਾ ਅਰਥ ਹੈ ਹਰੇਕ ਸਪਲਾਇਰ ਲਈ ਇੱਕੋ ਜਿਹਾ ਨਤੀਜਾ। |
| ਇੰਸੂਲੇਟਡ ਕਿਨਾਰਾ | ਇਨਸੂਲੇਸ਼ਨ ਸਿਸਟਮ ਦੇ ਅਨੁਕੂਲ ਰੇਡੀਅਸ ਜਾਂ ਚੈਂਫਰ | ਆਮ ਕਾਸਮੈਟਿਕ ਪਾਲਿਸ਼ਿੰਗ ਇਨਸੂਲੇਸ਼ਨ ਦੇ ਨੁਕਸਾਨ ਨੂੰ ਰੋਕਦੀ ਹੈ। |
| ਪਲੇਟਿਡ ਗੈਰ-ਸੰਪਰਕ ਖੇਤਰ | ਕੋਟਿੰਗ ਦੀ ਕਿਸਮ, ਘੱਟੋ-ਘੱਟ ਸਥਾਨਕ ਮੋਟਾਈ, ਚਿਪਕਣ ਅਤੇ ਦਿੱਖ ਦੇ ਮਾਪਦੰਡ | ਕੋਈ ਵੀ ਟੀਨ, ਚਾਂਦੀ ਜਾਂ ਨਿੱਕਲ ਮੋਟਾਈ ਹਰ ਤਾਪਮਾਨ ਅਤੇ ਵਾਯੂਮੰਡਲ ਦੇ ਅਨੁਕੂਲ ਹੁੰਦੀ ਹੈ। |
| ਕਾਸਮੈਟਿਕ ਚਿਹਰਾ | ਇੱਕ ਸਹਿਮਤ ਵਿਜ਼ੂਅਲ ਸਟੈਂਡਰਡ ਦੇ ਨਾਲ ਸਕ੍ਰੈਚ, ਦਾਗ, ਫਿੰਗਰਪ੍ਰਿੰਟ ਅਤੇ ਰੰਗ ਸੀਮਾਵਾਂ | ਕਾਸਮੈਟਿਕ ਅਸਵੀਕਾਰ ਮਾਪਦੰਡ ਬਿਨਾਂ ਕਿਸੇ ਹਵਾਲਾ ਨਮੂਨੇ ਦੇ ਸਪੱਸ਼ਟ ਹਨ। |
ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ ਇੱਕ ਇਨਪੁੱਟ ਹੈ, ਸੰਪਰਕ-ਰੋਧ ਨਤੀਜਾ ਨਹੀਂ।
Ra 1.6 ਮਾਈਕ੍ਰੋਮੀਟਰ ਦੀ ਕੀਮਤ Ra 3.2 ਮਾਈਕ੍ਰੋਮੀਟਰ ਤੋਂ ਵੱਧ ਹੋ ਸਕਦੀ ਹੈ, ਪਰ ਨਿਰਵਿਘਨ ਸੰਖਿਆ ਜੋੜਾਂ ਦੇ ਮਾੜੇ ਦਬਾਅ, ਆਕਸਾਈਡ, ਗੰਦਗੀ, ਨਾਕਾਫ਼ੀ ਓਵਰਲੈਪ, ਬੋਲਟ ਢਿੱਲ ਜਾਂ ਇੱਕ ਅਣਉਚਿਤ ਪਰਤ ਨੂੰ ਦੂਰ ਨਹੀਂ ਕਰਦੀ।
ਜੇਕਰ Ra ਨਿਰਧਾਰਤ ਕੀਤਾ ਗਿਆ ਹੈ, ਤਾਂ ਮਾਪ ਦੀ ਦਿਸ਼ਾ, ਕੱਟਆਫ ਜਾਂ ਮੁਲਾਂਕਣ ਦੀ ਲੰਬਾਈ ਦੱਸੋ, ਅਤੇ ਕੀ ਲੋੜ ਪਲੇਟਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂ ਬਾਅਦ ਵਿੱਚ ਲਾਗੂ ਹੁੰਦੀ ਹੈ।
Ra 0.8 ਮਾਈਕ੍ਰੋਮੀਟਰ ਜਾਂ ਫਾਈਨਰ ਦੀ ਵਰਤੋਂ ਸਿਰਫ਼ ਉਦੋਂ ਕਰੋ ਜਦੋਂ ਕਾਰਜਸ਼ੀਲ ਸਬੂਤ ਵਾਧੂ ਫਿਨਿਸ਼ਿੰਗ ਅਤੇ ਨਿਰੀਖਣ ਲਾਗਤ ਨੂੰ ਜਾਇਜ਼ ਠਹਿਰਾਉਂਦੇ ਹਨ। ਨਾਜ਼ੁਕ ਜੋੜਾਂ ਲਈ, ਜੋੜ ਡਿਜ਼ਾਈਨ ਨਿਰਧਾਰਤ ਕਰੋ ਅਤੇ ਮੁਕੰਮਲ ਹੋਏ ਕੁਨੈਕਸ਼ਨ 'ਤੇ ਵਿਰੋਧ ਨੂੰ ਪ੍ਰਮਾਣਿਤ ਕਰੋ।
ਹੇਠ ਲਿਖੇ ਆਮ ਕੋਟਿੰਗ ਬੈਂਡ ਸਿਰਫ਼ ਚਰਚਾ ਦੇ ਬਿੰਦੂ ਹਨ, ਸਿਫ਼ਾਰਸ਼ਾਂ ਜਾਂ ਸੇਵਾ-ਜੀਵਨ ਗਾਰੰਟੀ ਨਹੀਂ:
| ਕੋਟਿੰਗ ਰੂਟ | ਸੰਭਾਵੀ RFQ ਚਰਚਾ ਬੈਂਡ | ਅਜੇ ਵੀ ਕੀ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਬਾਕੀ ਹੈ |
|---|---|---|
| ਇਲੈਕਟ੍ਰੋ-ਟਿਨ | 5 ਤੋਂ 15 ਮਾਈਕ੍ਰੋਮੀਟਰ | ASTM B545 ਜਾਂ ਕੋਈ ਹੋਰ ਗਵਰਨਿੰਗ ਸਪੈਸੀਫਿਕੇਸ਼ਨ, ਘੱਟੋ-ਘੱਟ ਸਥਾਨਕ ਮੋਟਾਈ, ਵੱਧ ਤੋਂ ਵੱਧ ਬਿਲਡਅੱਪ, ਜੇਕਰ ਲਾਗੂ ਹੋਵੇ ਤਾਂ ਰੀਫਲੋ, ਅਡੈਸ਼ਨ ਅਤੇ ਮਾਸਕ ਜ਼ੋਨ |
| ਇੰਜੀਨੀਅਰਿੰਗ ਨਿੱਕਲ | 5 ਤੋਂ 15 ਮਾਈਕ੍ਰੋਮੀਟਰ | ASTM B689 ਜਾਂ ਕੋਈ ਹੋਰ ਨਿਯੰਤਰਕ ਨਿਰਧਾਰਨ, ਜਮ੍ਹਾਂ ਸ਼੍ਰੇਣੀ, ਮਹੱਤਵਪੂਰਨ ਸਤਹਾਂ, ਚਿਪਕਣ ਅਤੇ ਖੋਰ ਦੀ ਜ਼ਰੂਰਤ |
| ਪੈਸੇ ਨੂੰ | 5 ਤੋਂ 15 ਮਾਈਕ੍ਰੋਮੀਟਰ | ASTM B700 ਜਾਂ ਕੋਈ ਹੋਰ ਗਵਰਨਿੰਗ ਸਪੈਸੀਫਿਕੇਸ਼ਨ, ਘੱਟੋ-ਘੱਟ ਸਥਾਨਕ ਮੋਟਾਈ, ਦਾਗ਼-ਰੋਧੀ ਇਲਾਜ, ਸੰਪਰਕ ਡਿਊਟੀ ਅਤੇ ਪਹਿਨਣ ਦਾ ਚੱਕਰ |
ਐਪਲੀਕੇਸ਼ਨ ਤਾਪਮਾਨ, ਵਾਯੂਮੰਡਲ, ਕਨੈਕਸ਼ਨ ਚੱਕਰ, ਫ੍ਰੇਟਿੰਗ, ਖੋਰ, ਸੋਲਡੇਬਿਲਟੀ ਅਤੇ ਸੰਪਰਕ ਡਿਜ਼ਾਈਨ ਕੋਟਿੰਗ ਦਾ ਫੈਸਲਾ ਕਰਦੇ ਹਨ।
ਇੱਕ ਨਾਮਾਤਰ ਜਾਂ ਔਸਤ ਮੋਟਾਈ ਖਰੀਦਦਾਰ ਦੁਆਰਾ ਨਿਰਧਾਰਤ ਘੱਟੋ-ਘੱਟ ਸਥਾਨਕ ਮੋਟਾਈ ਦੇ ਸਮਾਨ ਨਹੀਂ ਹੁੰਦੀ।
ਪਲੇਟਿੰਗ ਦਾ ਫੈਸਲਾ ਮਾਪ ਵੀ ਬਦਲਦਾ ਹੈ।
ਜੇਕਰ ਹਰੇਕ ਵਿਰੋਧੀ ਸਤ੍ਹਾ 'ਤੇ 10 ਮਾਈਕ੍ਰੋਮੀਟਰ ਜਮ੍ਹਾ ਕੀਤੇ ਜਾਂਦੇ ਹਨ, ਤਾਂ ਇੱਕ ਬਾਹਰੀ ਆਯਾਮ ਸਿਧਾਂਤਕ ਤੌਰ 'ਤੇ ਲਗਭਗ 0.020 ਮਿਲੀਮੀਟਰ ਵਧਦਾ ਹੈ।
ਜੇਕਰ ਮੋਰੀ ਦੀਵਾਰ ਪੂਰੇ ਘੇਰੇ ਦੇ ਦੁਆਲੇ 10 ਮਾਈਕ੍ਰੋਮੀਟਰ ਰੇਡੀਅਲੀ ਪ੍ਰਾਪਤ ਕਰਦੀ ਹੈ, ਤਾਂ ਮੋਰੀ ਦਾ ਵਿਆਸ ਸਿਧਾਂਤਕ ਤੌਰ 'ਤੇ ਲਗਭਗ 0.020 ਮਿਲੀਮੀਟਰ ਸੁੰਗੜ ਜਾਂਦਾ ਹੈ।
ਨਾਜ਼ੁਕ ਫਿੱਟਾਂ ਦੀ ਜਾਂਚ ਸਿਰਫ਼ ਨਾਮਾਤਰ ਜਾਂ ਘੱਟੋ-ਘੱਟ ਕੋਟਿੰਗ ਮੋਟਾਈ ਹੀ ਨਹੀਂ, ਸਗੋਂ ਆਗਿਆ ਪ੍ਰਾਪਤ ਵੱਧ ਤੋਂ ਵੱਧ ਸਥਾਨਕ ਨਿਰਮਾਣ ਦੇ ਵਿਰੁੱਧ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
ਅਸਲ ਇਲੈਕਟ੍ਰੋਪਲੇਟਿੰਗ ਵੰਡ ਪੂਰੀ ਤਰ੍ਹਾਂ ਇਕਸਾਰ ਨਹੀਂ ਹੈ: ਕਿਨਾਰੇ ਜ਼ਿਆਦਾ ਬਣਾ ਸਕਦੇ ਹਨ, ਰੀਸੈਸ ਘੱਟ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੇ ਹਨ, ਅਤੇ ਰੈਕ ਜਾਂ ਮਾਸਕ ਸਥਾਨ ਸਥਾਨਕ ਭਿੰਨਤਾ ਪੈਦਾ ਕਰਦੇ ਹਨ।
ਇਸੇ ਲਈ ਡਰਾਇੰਗ ਵਿੱਚ ਇਹ ਦੱਸਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਪਲੇਟਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂ ਬਾਅਦ ਵਿੱਚ ਮਹੱਤਵਪੂਰਨ ਮਾਪ ਲਾਗੂ ਹੁੰਦੇ ਹਨ। ਇਸ ਵਿੱਚ ਮਹੱਤਵਪੂਰਨ ਸਤਹਾਂ, ਘੱਟੋ-ਘੱਟ ਸਥਾਨਕ ਮੋਟਾਈ, ਮਾਸਕਿੰਗ ਸੀਮਾਵਾਂ ਅਤੇ ਕੀ ਛੇਕ ਦੀਆਂ ਕੰਧਾਂ ਨੂੰ ਕਵਰੇਜ ਦੀ ਲੋੜ ਹੈ, ਇਹ ਵੀ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਕੋਟਿੰਗ ਦੀ ਚੋਣ ਲਈ, ਸਮੀਖਿਆ ਕਰੋਟੀਨ, ਚਾਂਦੀ ਅਤੇ ਨਿੱਕਲ ਬੱਸਬਾਰ ਪਲੇਟਿੰਗ.
ਟੀਨ, ਚਾਂਦੀ ਅਤੇ ਨਿੱਕਲ ਵੱਖ-ਵੱਖ ਇੰਟਰਫੇਸ, ਖੋਰ, ਤਾਪਮਾਨ ਅਤੇ ਪਹਿਨਣ ਦੀਆਂ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਹੱਲ ਕਰਦੇ ਹਨ। ਕਿਸੇ ਵੀ ਚੀਜ਼ ਨੂੰ ਸਜਾਵਟੀ ਅੱਪਗ੍ਰੇਡ ਵਜੋਂ ਨਹੀਂ ਦਰਸਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਜੋ ਆਪਣੇ ਆਪ ਹੀ ਤਾਂਬੇ ਦੇ ਕੋਰ ਦੀ ਚਾਲਕਤਾ ਵਿੱਚ ਸੁਧਾਰ ਕਰਦਾ ਹੈ।
ਮਸ਼ੀਨਿੰਗ ਅਤੇ ਪਲੇਟਿੰਗ ਕ੍ਰਮ ਨੂੰ ਕੰਟਰੋਲ ਕਰੋ
ਇੱਕ ਵਿਹਾਰਕ ਸ਼ੁਰੂਆਤੀ ਕ੍ਰਮ ਇਹ ਹੈ:
- ਸਮੱਗਰੀ ਦੇ ਗ੍ਰੇਡ, ਟੈਂਪਰ, ਮੋਟਾਈ ਅਤੇ ਆਉਣ ਵਾਲੀ ਸਥਿਤੀ ਦੀ ਜਾਂਚ ਕਰੋ।
- ਨਾਜ਼ੁਕ ਡੇਟਾ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਲਈ ਕਾਫ਼ੀ ਭੱਤਾ ਦੇ ਨਾਲ ਖਾਲੀ ਥਾਂ ਨੂੰ ਕੱਟੋ।
- ਕਾਰਜਸ਼ੀਲ ਡੇਟਾ ਸਥਾਪਤ ਕਰੋ ਅਤੇ ਛੇਕ ਪੈਟਰਨ, ਸਲਾਟ ਅਤੇ ਸਥਾਨਕ ਕਦਮਾਂ ਨੂੰ ਮਸ਼ੀਨ ਕਰੋ।
- ਡਰਾਇੰਗ-ਪ੍ਰਵਾਨਿਤ ਕਿਨਾਰੇ ਦੀ ਸਥਿਤੀ ਨੂੰ ਡੀਬਰ ਕਰੋ ਅਤੇ ਲਾਗੂ ਕਰੋ।
- ਜਿੱਥੇ ਚੁਣੇ ਹੋਏ ਰਸਤੇ ਨੂੰ ਪਲੇਟਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਝੁਕਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਉੱਥੇ ਡਰਾਇੰਗ-ਪ੍ਰਵਾਨਿਤ ਮੋੜ ਨੂੰ ਪੂਰਾ ਕਰੋ, ਫਿਰ ਪ੍ਰਭਾਵਿਤ ਜਿਓਮੈਟਰੀ ਦੀ ਦੁਬਾਰਾ ਜਾਂਚ ਕਰੋ।
- ਪਾਲਿਸ਼ਿੰਗ ਮਿਸ਼ਰਣ, ਕੂਲੈਂਟ ਜਾਂ ਚਿਪਕਣ ਵਾਲੀ ਰਹਿੰਦ-ਖੂੰਹਦ ਛੱਡੇ ਬਿਨਾਂ ਹਿੱਸੇ ਨੂੰ ਸਾਫ਼ ਕਰੋ।
- ਨਿਰਧਾਰਤ ਸਤਹਾਂ ਨੂੰ ਮਾਸਕ ਅਤੇ ਪਲੇਟ ਕਰੋ।
- ਅੰਤਿਮ ਮਾਪ, ਕੋਟਿੰਗ, ਸਤ੍ਹਾ ਦੀ ਸਥਿਤੀ ਅਤੇ ਬਿਜਲੀ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੀ ਜਾਂਚ ਕਰੋ।
- ਘਸਾਉਣ, ਆਕਸੀਕਰਨ ਅਤੇ ਵਿਗਾੜ ਨੂੰ ਰੋਕਣ ਲਈ ਤਿਆਰ ਹਿੱਸਿਆਂ ਨੂੰ ਪੈਕ ਕਰੋ।
ਪਲੇਟਿੰਗ ਤੋਂ ਬਾਅਦ ਮਸ਼ੀਨਿੰਗ ਕਰਨ ਨਾਲ ਕੱਟੇ ਹੋਏ ਕਿਨਾਰਿਆਂ, ਧਾਗਿਆਂ ਅਤੇ ਸੰਪਰਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ 'ਤੇ ਨੰਗੇ ਤਾਂਬੇ ਦਾ ਪਰਦਾਫਾਸ਼ ਹੋ ਸਕਦਾ ਹੈ।
ਪਲੇਟਿੰਗ ਤੋਂ ਬਾਅਦ ਝੁਕਣ ਨਾਲ ਇੱਕ ਡਿਪਾਜ਼ਿਟ ਚੀਰ ਸਕਦਾ ਹੈ ਜਾਂ ਪਤਲਾ ਹੋ ਸਕਦਾ ਹੈ ਜਿਸ ਵਿੱਚ ਸਟ੍ਰੇਨ ਲਈ ਲੋੜੀਂਦੀ ਲਚਕਤਾ ਦੀ ਘਾਟ ਹੁੰਦੀ ਹੈ। ਪਲੇਟਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਝੁਕਣ ਨਾਲ ਰੈਕਿੰਗ ਅਤੇ ਮੋਟਾਈ ਵੰਡ ਨੂੰ ਗੁੰਝਲਦਾਰ ਬਣਾਇਆ ਜਾ ਸਕਦਾ ਹੈ।
ਕੋਈ ਸਰਵ ਵਿਆਪਕ ਕ੍ਰਮ ਨਹੀਂ ਹੈ। ਉਤਪਾਦਨ ਤੋਂ ਪਹਿਲਾਂ ਡਰਾਇੰਗ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਯੋਜਨਾ ਦਾ ਸਹਿਮਤ ਹੋਣਾ ਜ਼ਰੂਰੀ ਹੈ।
ਨਿਰੀਖਣ ਡਰਾਇੰਗ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ
ਇੱਕ ਮਟੀਰੀਅਲ ਸਰਟੀਫਿਕੇਟ ਮਟੀਰੀਅਲ ਜਾਣਕਾਰੀ ਨੂੰ ਸਾਬਤ ਕਰਦਾ ਹੈ। ਇਹ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ ਕਿ ਮੁਕੰਮਲ ਹੋਲ ਪੈਟਰਨ ਅਸੈਂਬਲੀ ਵਿੱਚ ਫਿੱਟ ਬੈਠਦਾ ਹੈ।
ਨਿਰੀਖਣ ਯੋਜਨਾ ਨੂੰ ਇੱਕ ਗੁਬਾਰੇ ਵਾਲੀ ਡਰਾਇੰਗ ਦੀ ਪਾਲਣਾ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਅਤੇ ਹਰੇਕ ਮਹੱਤਵਪੂਰਨ ਵਿਸ਼ੇਸ਼ਤਾ, ਵਿਧੀ, ਫਿਕਸਚਰ, ਨਮੂਨਾ ਨਿਯਮ ਅਤੇ ਰਿਪੋਰਟਿੰਗ ਲੋੜ ਦੀ ਪਛਾਣ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
CMM ਨਾਲ ਮਾਪੇ ਗਏ ਪ੍ਰੋਟੋਟਾਈਪ ਦਾ ਮਤਲਬ ਇਹ ਨਹੀਂ ਹੈ ਕਿ ਹਰੇਕ ਉਤਪਾਦਨ ਲਾਟ ਨੂੰ ਇੱਕੋ ਜਿਹਾ ਨਿਰੀਖਣ ਮਿਲਦਾ ਹੈ।
| ਨਿਰੀਖਣ ਵਸਤੂ | ਢੁਕਵਾਂ ਸਬੂਤ ਜਾਂ ਤਰੀਕਾ | ਮੁੱਖ ਸੀਮਾ |
|---|---|---|
| ਸਮੱਗਰੀ ਦਾ ਗ੍ਰੇਡ ਅਤੇ ਸੁਭਾਅ | ਐਮਟੀਸੀ ਹੀਟ ਜਾਂ ਲਾਟ ਨਾਲ ਜੁੜਿਆ ਹੋਇਆ ਹੈ | ਮੁਕੰਮਲ ਮਾਪਾਂ ਦੀ ਪੁਸ਼ਟੀ ਨਹੀਂ ਕਰਦਾ |
| ਚਾਲਕਤਾ | ਸਹਿਮਤੀਸ਼ੁਦਾ ਰੋਧਕਤਾ ਜਾਂ ਚਾਲਕਤਾ ਵਿਧੀ, ਜਿਵੇਂ ਕਿ ASTM B193 ਜਾਂ ASTM E1004 ਜਿੱਥੇ ਲਾਗੂ ਹੋਵੇ | ਜੋੜਾਂ ਦੇ ਵਿਰੋਧ ਦੀ ਪੁਸ਼ਟੀ ਨਹੀਂ ਕਰਦਾ। |
| ਕੁੱਲ ਮੋਟਾਈ ਅਤੇ ਸਮਤਲਤਾ | ਪਰਿਭਾਸ਼ਿਤ ਸਹਾਇਤਾ ਦੇ ਨਾਲ ਕੈਲੀਬ੍ਰੇਟ ਕੀਤੇ ਮੋਟਾਈ ਟੂਲ ਅਤੇ ਸਤਹ-ਪਲੇਟ ਜਾਂ CMM ਵਿਧੀ | ਕਲੈਂਪਿੰਗ ਫ੍ਰੀ-ਸਟੇਟ ਡਿਸਟੌਰਸ਼ਨ ਨੂੰ ਲੁਕਾ ਸਕਦੀ ਹੈ |
| ਛੇਕ ਦਾ ਵਿਆਸ | ਪਲੱਗ ਗੇਜ, ਬੋਰ ਗੇਜ, ਵਿਜ਼ਨ ਸਿਸਟਮ ਜਾਂ ਸੀਐਮਐਮ | ਸਿਰਫ਼ ਵਿਆਸ ਹੀ ਸਥਿਤੀ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ। |
| ਛੇਕ ਦੀ ਸਹੀ ਸਥਿਤੀ ਅਤੇ ਪਿੱਚ | ਡਰਾਇੰਗ ਡੇਟਾਮ ਦੇ ਸੰਬੰਧ ਵਿੱਚ CMM ਜਾਂ ਪ੍ਰਮਾਣਿਤ ਦ੍ਰਿਸ਼ਟੀ/ਫਿਕਸਚਰ ਵਿਧੀ | ਨਤੀਜੇ ਡੈਟਮ ਸਿਮੂਲੇਸ਼ਨ ਅਤੇ ਫਿਕਸਚਰ ਸਥਿਤੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹਨ। |
| ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ | ਪਰਿਭਾਸ਼ਿਤ ਮਾਪ ਦਿਸ਼ਾ ਅਤੇ ਕੱਟਆਫ ਦੇ ਨਾਲ ਕੈਲੀਬ੍ਰੇਟਡ ਪ੍ਰੋਫਾਈਲੋਮੀਟਰ | ਇਕੱਲਾ Ra ਬਿਜਲੀ ਸੰਪਰਕ ਪ੍ਰਦਰਸ਼ਨ ਦੀ ਭਵਿੱਖਬਾਣੀ ਨਹੀਂ ਕਰਦਾ |
| ਬਰ ਅਤੇ ਕਿਨਾਰੇ ਦਾ ਟੁੱਟਣਾ | ਆਪਟੀਕਲ ਮਾਪ, ਤੁਲਨਾਕਾਰ ਜਾਂ ਸਹਿਮਤ ਦ੍ਰਿਸ਼ਟੀ/ਟੈਕਟਾਈਲ ਵਿਧੀ | "ਕੋਈ ਤਿੱਖੇ ਕਿਨਾਰੇ ਨਹੀਂ" ਇੱਕ ਸੰਖਿਆਤਮਕ ਸਵੀਕ੍ਰਿਤੀ ਮਾਪਦੰਡ ਨਹੀਂ ਹੈ। |
| ਕੋਟਿੰਗ ਮੋਟਾਈ | ASTM B568 ਦੇ ਅਧੀਨ XRF ਜਿੱਥੇ ਢੁਕਵਾਂ ਹੋਵੇ, ਪਰਿਭਾਸ਼ਿਤ ਮਹੱਤਵਪੂਰਨ ਸਤਹਾਂ 'ਤੇ ਕਰਾਸ-ਸੈਕਸ਼ਨ ਜਾਂ ਕੋਈ ਹੋਰ ਸਹਿਮਤੀ ਵਾਲਾ ਤਰੀਕਾ | ਇੱਕ ਸੁਵਿਧਾਜਨਕ ਰੀਡਿੰਗ ਕਿਤੇ ਹੋਰ ਪਤਲੇ ਖੇਤਰਾਂ ਨੂੰ ਲੁਕਾ ਸਕਦੀ ਹੈ |
| ਕੋਟਿੰਗ ਅਡੈਸ਼ਨ | ASTM B571 ਨੂੰ ਇੱਕ ਸੰਭਾਵੀ ਹਵਾਲੇ ਵਜੋਂ ਲੈ ਕੇ, ਗੁਣਾਤਮਕ ਜਾਂ ਮਾਤਰਾਤਮਕ ਵਿਧੀ 'ਤੇ ਸਹਿਮਤੀ। | ਸਿਰਫ਼ ਇੱਕ ਵਿਜ਼ੂਅਲ ਪਾਸ ਮਾੜੀ ਤਿਆਰੀ ਜਾਂ ਸਥਾਨਕ ਵੱਖ ਹੋਣ ਤੋਂ ਖੁੰਝ ਸਕਦਾ ਹੈ |
| ਮੁਕੰਮਲ-ਭਾਗ ਪ੍ਰਤੀਰੋਧ | ਇੱਕ ਪਰਿਭਾਸ਼ਿਤ ਟੈਸਟ ਕਰੰਟ ਅਤੇ ਸਥਿਰ ਤਾਪਮਾਨ 'ਤੇ ਨਿਰਧਾਰਤ ਪ੍ਰੋਬ ਬਿੰਦੂਆਂ ਵਿਚਕਾਰ ਚਾਰ-ਟਰਮੀਨਲ ਕੈਲਵਿਨ ਮਾਪ | ਇਹ ਇੱਕ ਅਸੈਂਬਲਡ-ਜੁਆਇੰਟ ਰੋਧਕ ਟੈਸਟ ਨਹੀਂ ਹੈ। |
| ਇਕੱਠੇ ਕੀਤੇ-ਜੋੜ ਪ੍ਰਤੀਰੋਧ | ਨਿਰਧਾਰਤ ਮੇਲਣ ਵਾਲੀਆਂ ਸਤਹਾਂ, ਹਾਰਡਵੇਅਰ, ਵਾੱਸ਼ਰ ਪ੍ਰਬੰਧ, ਟਾਰਕ ਜਾਂ ਪ੍ਰੀਲੋਡ, ਰਹਿਣ ਦੀ ਸਥਿਤੀ ਅਤੇ ਤਾਪਮਾਨ ਦੇ ਨਾਲ ਅਸੈਂਬਲੀ ਤੋਂ ਬਾਅਦ ਚਾਰ-ਟਰਮੀਨਲ ਕੈਲਵਿਨ ਮਾਪ | ਢਿੱਲੇ-ਭਾਗ ਦੀ ਚਾਲਕਤਾ ਤੋਂ ਅਨੁਮਾਨ ਨਹੀਂ ਲਗਾਇਆ ਜਾ ਸਕਦਾ |
ਇੱਕ ਮੀਟਰ ਦੇ ਤਾਂਬੇ ਵਾਲੇ ਹਿੱਸੇ ਲਈ, ਨਿਰੀਖਣ ਤਾਪਮਾਨ ਮਾਮੂਲੀ ਗੱਲ ਨਹੀਂ ਹੈ। ਹਿੱਸੇ ਦੇ ਤਾਪਮਾਨ ਨੂੰ ਰਿਕਾਰਡ ਕਰੋ, ਜਿੱਥੇ ਜ਼ਰੂਰੀ ਹੋਵੇ ਸਥਿਰਤਾ ਦੀ ਆਗਿਆ ਦਿਓ, ਅਤੇ ਖਰੀਦਦਾਰ ਅਤੇ ਸਪਲਾਇਰ ਨਤੀਜਿਆਂ ਦੀ ਤੁਲਨਾ ਕਰਦੇ ਸਮੇਂ ਉਹੀ ਸੰਦਰਭ ਸਥਿਤੀ ਦੀ ਵਰਤੋਂ ਕਰੋ।
ਸਪਲਾਇਰ-ਪੱਧਰ ਦੇ ਦਸਤਾਵੇਜ਼ ਅਤੇ ਆਰਡਰ-ਪੱਧਰ ਦੇ ਰਿਕਾਰਡ ਵੀ ਵੱਖ ਕੀਤੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ।
ਸਾਈਂਬਰ ਮੇਟਲਸਗੁਣਵੱਤਾ ਸਰਟੀਫਿਕੇਟ ਅਤੇ ਨਿਰੀਖਣ ਦਸਤਾਵੇਜ਼ਕੰਪਨੀ ਅਤੇ ਸਮਰੱਥਾ ਸੰਦਰਭ ਪ੍ਰਦਾਨ ਕਰੋ। ਇੱਕ ਥੋਕ ਸ਼ਿਪਮੈਂਟ ਲਈ ਅਜੇ ਵੀ ਖਰੀਦ ਆਰਡਰ ਦੁਆਰਾ ਪਰਿਭਾਸ਼ਿਤ ਖਾਸ MTC, ਡਾਇਮੈਨਸ਼ਨਲ ਰਿਪੋਰਟ, ਕੋਟਿੰਗ ਰਿਪੋਰਟ, ਪਹਿਲੇ-ਲੇਖ ਰਿਕਾਰਡ ਜਾਂ ਤੀਜੀ-ਧਿਰ ਨਿਰੀਖਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਇਹ ਨਾ ਲਿਖੋ ਕਿ ਇੱਕ ਢਿੱਲੀ ਤਾਂਬੇ ਵਾਲੀ ਬੱਸਬਾਰ ਪਲੇਟ "IEC 61439 ਅਨੁਕੂਲ" ਹੈ ਕਿਉਂਕਿ ਇਹ ਇੱਕ ਸਵਿੱਚਗੀਅਰ ਅਸੈਂਬਲੀ ਵਿੱਚ ਦਾਖਲ ਹੋਵੇਗੀ।
IEC 61439 ਘੱਟ-ਵੋਲਟੇਜ ਸਵਿੱਚਗੀਅਰ ਅਤੇ ਕੰਟਰੋਲਗੀਅਰ ਅਸੈਂਬਲੀਆਂ ਅਤੇ ਉਹਨਾਂ ਦੀ ਤਸਦੀਕ ਨੂੰ ਸੰਬੋਧਿਤ ਕਰਦਾ ਹੈ। ਬੱਸਬਾਰ ਕੰਪੋਨੈਂਟ ਨੂੰ ਆਪਣੀਆਂ ਡਰਾਇੰਗ ਅਤੇ ਸਮੱਗਰੀ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਮੁਕੰਮਲ ਅਸੈਂਬਲੀ ਲਾਗੂ ਸਿਸਟਮ-ਪੱਧਰ ਦੀ ਤਸਦੀਕ ਲਈ ਜ਼ਿੰਮੇਵਾਰ ਰਹਿੰਦੀ ਹੈ।
ਸਪਲਾਇਰ ਚੋਣ: ਪ੍ਰਕਿਰਿਆ ਦੇ ਸਬੂਤ ਮੰਗੋ
ਸਪਲਾਇਰ ਨੂੰ ਰੂਟ ਦਾ ਕੰਟਰੋਲ ਸਾਬਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ਼ ਪਾਲਿਸ਼ ਕੀਤੀਆਂ ਤਾਂਬੇ ਦੀਆਂ ਫੋਟੋਆਂ ਦਿਖਾਉਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ।
ਥੋਕ ਆਰਡਰ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਇਹ ਸਵਾਲ ਪੁੱਛੋ:
- ਹਵਾਲੇ ਵਿੱਚ ਕਿਹੜਾ ਭੌਤਿਕ ਰੂਪ, ਗ੍ਰੇਡ, ਮਿਆਰ ਅਤੇ ਸੁਭਾਅ ਸ਼ਾਮਲ ਹਨ?
- ਪੰਚਡ, ਲੇਜ਼ਰ-ਕੱਟ, ਡ੍ਰਿਲਡ, ਮਿੱਲਡ, ਰੀਮਡ ਜਾਂ EDM ਪ੍ਰੋਸੈਸਡ ਕਿਹੜੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਹਨ?
- ਡੇਟਾ ਕਿਵੇਂ ਸਥਾਪਿਤ ਕੀਤੇ ਜਾਂਦੇ ਹਨ ਅਤੇ ਛੇਕ ਦੀ ਸਹੀ ਸਥਿਤੀ ਦੀ ਜਾਂਚ ਕਿਵੇਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ?
- ਕੀ ਪਲੇਟਿੰਗ, ਮੋੜਨ ਅਤੇ ਸਿੱਧਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂ ਬਾਅਦ ਵਿੱਚ ਮਾਪ ਸਵੀਕਾਰ ਕੀਤੇ ਜਾਂਦੇ ਹਨ?
- ਕਿਹੜੇ ਕਾਰਜ ਉਪ-ਠੇਕੇ 'ਤੇ ਹਨ, ਅਤੇ ਉਨ੍ਹਾਂ ਸਪਲਾਇਰਾਂ ਨੂੰ ਕਿਵੇਂ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ?
- ਕੀ ਪਹਿਲੇ ਲੇਖ ਦੀ ਨਿਰੀਖਣ ਰਿਪੋਰਟ ਸ਼ਾਮਲ ਹੈ, ਅਤੇ ਪ੍ਰਤੀ ਲਾਟ ਕਿਹੜੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਮਾਪਿਆ ਜਾਂਦਾ ਹੈ?
- ਡਰਾਇੰਗ ਸੋਧਾਂ, ਟੂਲਿੰਗ ਤਬਦੀਲੀਆਂ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਭਟਕਾਵਾਂ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਵਾਨਗੀ ਦਿੱਤੀ ਜਾਂਦੀ ਹੈ?
- ਨਿਰਯਾਤ ਪੈਕਿੰਗ ਦੌਰਾਨ ਸੰਪਰਕ ਸਤਹਾਂ, ਕਿਨਾਰਿਆਂ ਅਤੇ ਲੰਬੀਆਂ ਪਲੇਟਾਂ ਨੂੰ ਕਿਵੇਂ ਸੁਰੱਖਿਅਤ ਰੱਖਿਆ ਜਾਵੇਗਾ?
ਸਾਈਬਰ ਮੈਟਲ ਦੀ ਜਨਤਕਤਾਂਬਾ ਅਤੇ ਐਲੂਮੀਨੀਅਮ ਸਪਲਾਈ-ਚੇਨ ਸੇਵਾਵਾਂਪੰਨਾ ਸਮਰੱਥਾ ਪੱਧਰ 'ਤੇ ਸਮੱਗਰੀ ਦੀ ਚੋਣ, ਪ੍ਰੋਸੈਸਿੰਗ ਤਾਲਮੇਲ, ਨਿਰੀਖਣ ਅਤੇ ਡਿਲੀਵਰੀ ਸਹਾਇਤਾ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ।
ਵਪਾਰਕ ਹਵਾਲਾ ਅਜੇ ਵੀ ਜਮ੍ਹਾਂ ਕੀਤੀ ਗਈ ਡਰਾਇੰਗ ਲਈ ਸਹੀ ਦਾਇਰਾ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਉਸ ਸਪਲਾਇਰ ਤੋਂ ਸਾਵਧਾਨ ਰਹੋ ਜੋ ਹਰ ਸਹਿਣਸ਼ੀਲਤਾ ਸਵਾਲ ਦਾ ਜਵਾਬ "ਕੋਈ ਸਮੱਸਿਆ ਨਹੀਂ" ਨਾਲ ਦਿੰਦਾ ਹੈ।
ਇੱਕ ਨਿਯੰਤਰਿਤ ਜਵਾਬ ਵੱਖਰਾ ਲੱਗਦਾ ਹੈ: ਸਪਲਾਇਰ ਡੈਟਮ ਸਕੀਮ ਦੀ ਪਛਾਣ ਕਰਦਾ ਹੈ, ਅਸੰਗਤ ਕਾਲਆਉਟ ਨੂੰ ਫਲੈਗ ਕਰਦਾ ਹੈ, ਪੰਚਡ ਅਤੇ ਮਸ਼ੀਨਡ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਵੱਖ ਕਰਦਾ ਹੈ, ਨਿਰੀਖਣ ਫਿਕਸਚਰ ਦੀ ਵਿਆਖਿਆ ਕਰਦਾ ਹੈ ਅਤੇ ਪੁੱਛਦਾ ਹੈ ਕਿ ਪਲੇਟਿੰਗ ਤੋਂ ਬਾਅਦ ਕਿਹੜੇ ਮਾਪ ਲਾਗੂ ਹੁੰਦੇ ਹਨ।
ਕੁੱਲ ਲੈਂਡਡ ਲਾਗਤ ਸਸਤੇ ਭਾਅ ਨੂੰ ਉਜਾਗਰ ਕਰਦੀ ਹੈ
ਬੱਸਬਾਰ ਦੀ ਕੀਮਤ ਤਾਂਬੇ ਦੀ ਕੀਮਤ ਅਤੇ ਕੁਝ ਡ੍ਰਿਲ ਕੀਤੇ ਛੇਕਾਂ ਨਾਲੋਂ ਘੱਟ ਹੈ।
ਇਸ ਮਾਡਲ ਦੀ ਵਰਤੋਂ ਕਰੋ:
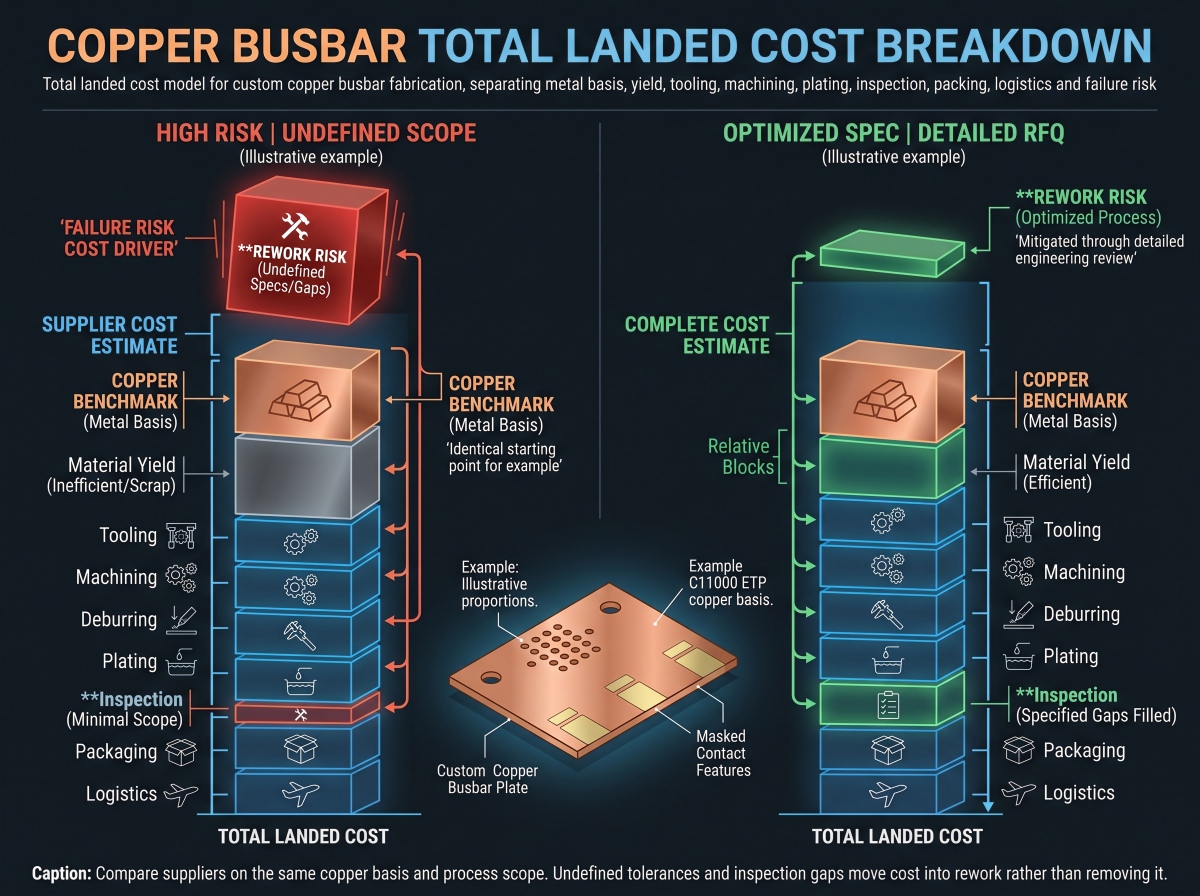
ਕੁੱਲ ਲੈਂਡਿੰਗ ਲਾਗਤ = ਧਾਤ ਦਾ ਆਧਾਰ + ਖਰੀਦੀ ਗਈ ਸਮੱਗਰੀ ਦੀ ਉਪਜ ਦਾ ਨੁਕਸਾਨ + ਟੂਲਿੰਗ + ਮਸ਼ੀਨਿੰਗ + ਡੀਬਰਿੰਗ ਅਤੇ ਸਫਾਈ + ਪਲੇਟਿੰਗ + ਨਿਰੀਖਣ + ਪੈਕੇਜਿੰਗ + ਭਾੜਾ ਅਤੇ ਡਿਊਟੀ + ਮੁੜ ਕੰਮ ਦਾ ਜੋਖਮ
ਧਾਤ ਵਾਲੇ ਹਿੱਸੇ ਵਿੱਚ ਕੀਮਤ ਦਾ ਆਧਾਰ ਦੱਸਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਚੀਨ-ਸਰੋਤ ਆਰਡਰਾਂ ਲਈ, ਇੱਕ ਹਵਾਲਾ ਇੱਕ ਸਹਿਮਤ SMM ਤਾਂਬੇ ਦੇ ਬੈਂਚਮਾਰਕ ਦਾ ਹਵਾਲਾ ਦੇ ਸਕਦਾ ਹੈ। ਹੋਰ ਇਕਰਾਰਨਾਮੇ LME ਜਾਂ ਇੱਕ ਸਥਿਰ ਤਾਂਬੇ ਦੇ ਆਧਾਰ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦੇ ਹਨ।
RFQ ਨੂੰ ਸੰਦਰਭ, ਹਵਾਲਾ ਮਿਤੀ ਜਾਂ ਔਸਤ ਮਿਆਦ, ਮੁਦਰਾ, ਪਰਿਵਰਤਨ ਪ੍ਰੀਮੀਅਮ ਅਤੇ ਕੀ ਧਾਤ ਦਾ ਆਧਾਰ ਲਾਕ ਕੀਤਾ ਗਿਆ ਹੈ ਜਾਂ ਕ੍ਰਮ ਅਨੁਸਾਰ ਐਡਜਸਟ ਕੀਤਾ ਗਿਆ ਹੈ, ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ।
ਦੋ ਪੇਸ਼ਕਸ਼ਾਂ ਦੀ ਤੁਲਨਾ ਉਦੋਂ ਤੱਕ ਨਾ ਕਰੋ ਜਦੋਂ ਤੱਕ ਦੋਵੇਂ ਇੱਕੋ ਜਿਹੇ ਮੈਟਲ ਲਾਜਿਕ ਦੀ ਵਰਤੋਂ ਨਹੀਂ ਕਰਦੇ।
ਉਪਜ ਬਰਾਬਰ ਧਿਆਨ ਦੇ ਹੱਕਦਾਰ ਹੈ।
8 ਕਿਲੋਗ੍ਰਾਮ ਭਾਰ ਵਾਲੇ ਇੱਕ ਮੁਕੰਮਲ ਹਿੱਸੇ ਨੂੰ ਆਲ੍ਹਣੇ ਦੇ ਪਾੜੇ, ਕਰਫ, ਕਿਨਾਰੇ ਭੱਤਾ, ਕਲੈਂਪਿੰਗ ਟੈਬਾਂ ਅਤੇ ਵਰਤੋਂ ਨਾ-ਵਰਤੋਂ ਯੋਗ ਬਚੇ ਹੋਏ ਪਦਾਰਥਾਂ ਦੇ ਕਾਰਨ 8 ਕਿਲੋਗ੍ਰਾਮ ਤੋਂ ਵੱਧ ਖਰੀਦੀ ਗਈ ਪਲੇਟ ਦੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ।
ਸਕ੍ਰੈਪ ਤਾਂਬਾ ਰਿਕਵਰੀ ਮੁੱਲ ਨੂੰ ਬਰਕਰਾਰ ਰੱਖਦਾ ਹੈ, ਪਰ ਸਕ੍ਰੈਪ ਕ੍ਰੈਡਿਟ ਮਸ਼ੀਨ ਦੇ ਸਮੇਂ, ਕਾਰਜਸ਼ੀਲ ਪੂੰਜੀ, ਛਾਂਟੀ ਜਾਂ ਖਰੀਦੀ ਗਈ ਸਮੱਗਰੀ ਅਤੇ ਰਿਕਵਰ ਕੀਤੇ ਸਕ੍ਰੈਪ ਮੁੱਲ ਵਿੱਚ ਅੰਤਰ ਨੂੰ ਨਹੀਂ ਮਿਟਾਉਂਦਾ।
ਟੂਲਿੰਗ ਅਤੇ ਬੈਚ ਦਾ ਆਕਾਰ ਸਭ ਤੋਂ ਵਧੀਆ ਰੂਟ ਨੂੰ ਬਦਲਦਾ ਹੈ।
ਇੱਕ ਸਮਰਪਿਤ ਪੰਚ ਟੂਲ ਦਸ ਪ੍ਰੋਟੋਟਾਈਪ ਹਿੱਸਿਆਂ ਲਈ ਇੱਕ ਮਾੜਾ ਫੈਸਲਾ ਹੋ ਸਕਦਾ ਹੈ ਜੋ ਟੈਸਟਿੰਗ ਤੋਂ ਬਾਅਦ ਬਦਲ ਸਕਦੇ ਹਨ।
20,000 ਸਥਿਰ ਹਿੱਸਿਆਂ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਸੀਐਨਸੀ-ਮਸ਼ੀਨ ਕਰਨਾ ਵੀ ਓਨਾ ਹੀ ਬੇਕਾਰ ਹੋ ਸਕਦਾ ਹੈ ਜੇਕਰ ਆਮ ਛੇਕਾਂ ਅਤੇ ਪ੍ਰੋਫਾਈਲਾਂ ਨੂੰ ਭਰੋਸੇਯੋਗ ਢੰਗ ਨਾਲ ਪੰਚ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ ਜਦੋਂ ਕਿ ਸਿਰਫ਼ ਲੋਕੇਟਿੰਗ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਹੀ ਸੀਐਨਸੀ ਫਿਨਿਸ਼ਿੰਗ ਮਿਲਦੀ ਹੈ।
ਨਿਰੀਖਣ ਦੀ ਵੀ ਇੱਕ ਅਸਲੀ ਕੀਮਤ ਹੁੰਦੀ ਹੈ।
ਹਰੇਕ ਕਾਸਮੈਟਿਕ ਕਿਨਾਰੇ ਲਈ CMM ਰਿਪੋਰਟਾਂ ਦੀ ਲੋੜ ਬਿਜਲੀ ਦੇ ਜੋਖਮ ਨੂੰ ਘਟਾਏ ਬਿਨਾਂ ਸਮਾਂ ਬਰਬਾਦ ਕਰਦੀ ਹੈ। ਦੋ ਲੋਕੇਟਿੰਗ ਹੋਲਾਂ ਦੀ ਜਾਂਚ ਕਰਨ ਵਿੱਚ ਅਸਫਲ ਰਹਿਣ ਨਾਲ ਅਸੈਂਬਲੀ ਬੰਦ ਹੋ ਸਕਦੀ ਹੈ।
ਸਹੀ ਯੋਜਨਾ ਨਾਜ਼ੁਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ 'ਤੇ 100% ਜਾਂਚਾਂ ਜਾਂ ਸਖ਼ਤ ਨਮੂਨੇ ਨੂੰ ਕੇਂਦ੍ਰਿਤ ਕਰਦੀ ਹੈ ਅਤੇ ਸਥਿਰ ਸੈਕੰਡਰੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਲਈ ਇੱਕ ਸਹਿਮਤ ਲਾਟ ਯੋਜਨਾ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ।
ਇਹ ਉਹ ਥਾਂ ਹੈ ਜਿੱਥੇ ਸਸਤੇ ਹਵਾਲੇ ਮਹਿੰਗੇ ਹੋ ਜਾਂਦੇ ਹਨ।
ਇੱਕ ਖਰੀਦਦਾਰ ਅਣਪਛਾਤੇ ਛੇਕ ਦੀ ਸਥਿਤੀ ਅਤੇ ਪ੍ਰੀ-ਪਲੇਟਿੰਗ ਮਾਪਾਂ ਨੂੰ ਸਵੀਕਾਰ ਕਰਕੇ ਇੱਕ ਛੋਟਾ ਜਿਹਾ ਪਰਿਵਰਤਨ ਪ੍ਰੀਮੀਅਮ ਬਚਾਉਂਦਾ ਹੈ। ਪਹਿਲਾ ਲਾਟ ਆਉਂਦਾ ਹੈ, M10 ਬੋਲਟ ਕੁਝ ਛੇਕਾਂ ਵਿੱਚ ਦਾਖਲ ਹੁੰਦੇ ਹਨ ਪਰ ਪੂਰੇ ਸਟੈਕ ਵਿੱਚ ਨਹੀਂ, ਅਤੇ ਓਪਰੇਟਰ ਪੈਟਰਨ ਨੂੰ ਹੱਥੀਂ ਵੱਡਾ ਕਰਦੇ ਹਨ।
ਹੁਣ ਖਰੀਦਦਾਰ ਕੋਲ ਖਰਾਬ ਪਲੇਟਿੰਗ, ਕਿਨਾਰੇ ਦੀ ਬੇਕਾਬੂ ਦੂਰੀ, ਵਾਧੂ ਮਿਹਨਤ, ਦੇਰੀ ਨਾਲ ਪੈਨਲ ਅਤੇ ਕੋਈ ਸਾਫ਼ ਮੂਲ-ਕਾਰਨ ਰਿਕਾਰਡ ਨਹੀਂ ਹੈ।
ਕਾਪਰ ਬੱਸਬਾਰ ਫੈਬਰੀਕੇਸ਼ਨ ਵਿੱਚ ਕੀ ਪਾਉਣਾ ਹੈ RFQ
ਹਰੇਕ ਸਪਲਾਇਰ ਨੂੰ ਉਹੀ ਮੁਕੰਮਲ ਸਥਿਤੀ ਦੀ ਕੀਮਤ ਦੇਣ ਲਈ ਲੋੜੀਂਦੀ ਜਾਣਕਾਰੀ ਭੇਜੋ:
- 2D PDF ਡਰਾਇੰਗ, 3D ਮਾਡਲ ਅਤੇ ਡਰਾਇੰਗ ਸੋਧ
- ਸਮੱਗਰੀ ਗ੍ਰੇਡ, ਉਤਪਾਦ ਮਿਆਰ, ਸੁਭਾਅ ਅਤੇ ਘੱਟੋ-ਘੱਟ ਚਾਲਕਤਾ
- ਸ਼ੁਰੂਆਤੀ ਸਮੱਗਰੀ ਦਾ ਰੂਪ: ਪਲੇਟ, ਸ਼ੀਟ, ਫਲੈਟ ਬਾਰ ਜਾਂ ਬੱਸਬਾਰ ਸਟਾਕ
- ਸਮੁੱਚੇ ਮਾਪ, ਮੋਟਾਈ ਸਹਿਣਸ਼ੀਲਤਾ, ਸਿੱਧੀ ਅਤੇ ਸਮਤਲਤਾ
- ਡੈਟਮ ਏ, ਬੀ ਅਤੇ ਸੀ ਪਰਿਭਾਸ਼ਾਵਾਂ
- ਨਾਜ਼ੁਕ ਛੇਕ ਵਿਆਸ, ਸਹੀ ਸਥਿਤੀ, ਪਿੱਚ, ਸਲਾਟ, ਧਾਗੇ, ਕਾਊਂਟਰਸਿੰਕ ਅਤੇ ਕਾਊਂਟਰਬੋਰ
- ਆਮ ਪ੍ਰੋਫਾਈਲ ਸਹਿਣਸ਼ੀਲਤਾ ਅਤੇ ਨਾਜ਼ੁਕ-ਤੋਂ-ਅਸੈਂਬਲੀ ਮਾਪ
- ਬਰਰ ਦਿਸ਼ਾ, ਵੱਧ ਤੋਂ ਵੱਧ ਬਰਰ, ਕਿਨਾਰੇ ਦਾ ਟੁੱਟਣਾ, ਚੈਂਫਰ ਜਾਂ ਘੇਰਾ
- ਸੰਪਰਕ-ਪੈਡ ਖੁਰਦਰਾਪਨ, ਸਮਤਲਤਾ, ਸਫਾਈ ਅਤੇ ਸੁਰੱਖਿਆ ਲੋੜਾਂ
- ਨੰਗੀ, ਟੀਨ, ਚਾਂਦੀ ਜਾਂ ਨਿੱਕਲ ਸਤ੍ਹਾ ਦੀ ਸਥਿਤੀ
- ਕੋਟਿੰਗ ਪ੍ਰਕਿਰਿਆ, ਘੱਟੋ-ਘੱਟ ਸਥਾਨਕ ਮੋਟਾਈ, ਮਹੱਤਵਪੂਰਨ ਸਤਹਾਂ ਅਤੇ ਮਾਸਕਿੰਗ ਜ਼ੋਨ
- ਕਥਨ ਕਿ ਪਲੇਟਿੰਗ ਅਤੇ ਮੋੜਨ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂ ਬਾਅਦ ਵਿੱਚ ਮਹੱਤਵਪੂਰਨ ਮਾਪ ਲਾਗੂ ਹੁੰਦੇ ਹਨ
- ਮਾਤਰਾ, ਪ੍ਰੋਟੋਟਾਈਪ ਮਾਤਰਾ, ਪਹਿਲੇ ਲੇਖ ਦੀ ਲੋੜ ਅਤੇ ਸਾਲਾਨਾ ਵਰਤੋਂ
- ਐਮਟੀਸੀ, ਚਾਲਕਤਾ, ਆਯਾਮੀ ਅਤੇ ਕੋਟਿੰਗ ਰਿਪੋਰਟਾਂ
- ਮੁਕੰਮਲ-ਭਾਗ ਪ੍ਰਤੀਰੋਧ ਰਿਪੋਰਟ ਅਤੇ/ਜਾਂ ਇਕੱਠੇ ਕੀਤੇ-ਜੋੜ ਪ੍ਰਤੀਰੋਧ ਰਿਪੋਰਟ, ਟੈਸਟ ਸੈੱਟਅੱਪ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਕੇ
- ਨਮੂਨਾ ਯੋਜਨਾ, ਤੀਜੀ-ਧਿਰ ਨਿਰੀਖਣ ਅਤੇ ਤਬਦੀਲੀ-ਨਿਯੰਤਰਣ ਲੋੜਾਂ
- ਪੈਕਿੰਗ, ਮੰਜ਼ਿਲ ਦੇਸ਼, ਇਨਕੋਟਰਮ ਅਤੇ ਲੋੜੀਂਦੀ ਪਹੁੰਚਣ ਦੀ ਮਿਤੀ
ਸਪਲਾਇਰ ਤੋਂ ਅਸੈਂਬਲੀ ਦੀਆਂ ਸ਼ਰਤਾਂ ਨਾ ਲੁਕਾਓ ਅਤੇ ਫਿਰ ਇਹ ਉਮੀਦ ਨਾ ਕਰੋ ਕਿ ਹਵਾਲੇ ਵਿੱਚ ਉਹ ਵੀ ਸ਼ਾਮਲ ਹੋਣ।
ਹਰੇਕ ਮਹੱਤਵਪੂਰਨ ਇੰਟਰਫੇਸ ਦੇ ਦੁਆਲੇ ਮੇਲਿੰਗ ਡਰਾਇੰਗ ਜਾਂ ਘੱਟੋ-ਘੱਟ ਬੋਲਟ, ਟਰਮੀਨਲ, ਐਨਕਲੋਜ਼ਰ ਅਤੇ ਇਨਸੂਲੇਸ਼ਨ ਸਟੈਕ ਨੂੰ ਸਾਂਝਾ ਕਰੋ।
ਪ੍ਰੋਜੈਕਟ-ਵਿਸ਼ੇਸ਼ ਸਮੀਖਿਆ ਲਈ,ਬੱਸਬਾਰ RFQ ਲਈ ਸਾਈਬਰ ਮੈਟਲ ਨਾਲ ਸੰਪਰਕ ਕਰੋ।ਡਰਾਇੰਗ, ਗ੍ਰੇਡ, ਮਹੱਤਵਪੂਰਨ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ, ਸਤਹ ਇਲਾਜ, ਮਾਤਰਾ ਅਤੇ ਨਿਰੀਖਣ ਜ਼ਰੂਰਤਾਂ ਦੇ ਨਾਲ।
ਮੌਜੂਦਾ ਸਮੱਗਰੀ ਦੀ ਉਪਲਬਧਤਾ, ਪ੍ਰੋਸੈਸਿੰਗ ਵਿਵਹਾਰਕਤਾ, ਆਰਡਰ ਦੀ ਮਾਤਰਾ ਅਤੇ ਡਿਲੀਵਰੀ ਸ਼ਡਿਊਲ ਦੀ ਪੁਸ਼ਟੀ ਕਿਸੇ ਵੈੱਬਸਾਈਟ ਪੰਨੇ ਤੋਂ ਮੰਨਣ ਦੀ ਬਜਾਏ ਅਸਲ ਨਿਰਧਾਰਨ ਦੇ ਵਿਰੁੱਧ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
ਸਿੱਟਾ
ਪਹਿਲੇ ਛੇਕ ਨੂੰ ਡ੍ਰਿਲ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਕਸਟਮ ਬੱਸਬਾਰ ਦੀ ਗੁਣਵੱਤਾ ਦਾ ਫੈਸਲਾ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਸਹੀ ਤਾਂਬੇ ਦਾ ਗ੍ਰੇਡ ਅਤੇ ਸਮੱਗਰੀ ਦਾ ਰੂਪ ਚੁਣੋ। ਕਾਰਜਸ਼ੀਲ ਸਤਹਾਂ ਤੋਂ ਡੇਟਾ ਸਥਾਪਤ ਕਰੋ। ਸਿਰਫ ਵਿਆਸ ਹੀ ਨਹੀਂ, ਸਗੋਂ ਛੇਕ ਦੀ ਸਥਿਤੀ ਨੂੰ ਕੰਟਰੋਲ ਕਰੋ। ਸੰਪਰਕ ਸਤਹਾਂ ਨੂੰ ਕਾਸਮੈਟਿਕ ਚਿਹਰਿਆਂ ਤੋਂ ਵੱਖ ਕਰੋ। ਸਹਿਣਸ਼ੀਲਤਾ ਬਜਟ ਵਿੱਚ ਪਲੇਟਿੰਗ ਅਤੇ ਥਰਮਲ ਵਿਸਥਾਰ ਸ਼ਾਮਲ ਕਰੋ। ਫਿਰ ਨਿਰੀਖਣ ਵਿਧੀ ਨੂੰ ਡਰਾਇੰਗ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਬਣਾਓ।
ਮਹਿੰਗਾ ਸਪਲਾਇਰ ਹਮੇਸ਼ਾ ਉਹ ਨਹੀਂ ਹੁੰਦਾ ਜਿਸਦੀ ਯੂਨਿਟ ਕੀਮਤ ਜ਼ਿਆਦਾ ਹੋਵੇ।
ਅਕਸਰ ਉਹੀ ਹੁੰਦਾ ਹੈ ਜੋ ਸਮੱਗਰੀ ਦੀ ਉਪਜ, ਅੰਤਿਮ ਮਾਪ, ਆਲੋਚਨਾਤਮਕ ਨਿਰੀਖਣ ਅਤੇ ਪੈਕਿੰਗ ਨੂੰ ਹਵਾਲੇ ਤੋਂ ਬਾਹਰ ਛੱਡ ਦਿੰਦਾ ਹੈ, ਫਿਰ ਉਹਨਾਂ ਲਾਗਤਾਂ ਨੂੰ ਮੁੜ ਕੰਮ ਅਤੇ ਦੇਰੀ ਵਜੋਂ ਵਾਪਸ ਭੇਜਦਾ ਹੈ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
ਕੋਈ ਯੂਨੀਵਰਸਲ ਬੱਸਬਾਰ ਸਹਿਣਸ਼ੀਲਤਾ ਨਹੀਂ ਹੈ।
ਇੱਕ ਕਾਰਜਸ਼ੀਲ ਦਰਜਾਬੰਦੀ ਦੀ ਵਰਤੋਂ ਕਰੋ: ਛੇਕਾਂ, ਸੰਪਰਕ ਇੰਟਰਫੇਸਾਂ ਅਤੇ ਮੇਲਣ ਦੇ ਕਦਮਾਂ ਦਾ ਪਤਾ ਲਗਾਉਣ ਲਈ ਸਖ਼ਤ ਨਿਯੰਤਰਣ; ਬਾਹਰੀ ਪ੍ਰੋਫਾਈਲਾਂ ਅਤੇ ਕਲੀਅਰੈਂਸ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਲਈ ਪ੍ਰਕਿਰਿਆ-ਅਨੁਕੂਲ ਆਮ ਸਹਿਣਸ਼ੀਲਤਾ।
ਪਲੇਟ ਦਾ ਆਕਾਰ, ਮੋਟਾਈ, ਟੈਂਪਰ, ਮਸ਼ੀਨਿੰਗ ਰੂਟ, ਪਲੇਟਿੰਗ ਅਤੇ ਮਾਪ ਦੀ ਸਥਿਤੀ ਵਿਵਹਾਰਕਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਹਰੇਕ ਮਾਪ 'ਤੇ +/-0.05 ਮਿਲੀਮੀਟਰ ਲਗਾਉਣ ਦੀ ਬਜਾਏ ਪੂਰੀ ਡਰਾਇੰਗ ਨੂੰ ਪ੍ਰਕਿਰਿਆ-ਵਿਸ਼ੇਸ਼ ਸਮੀਖਿਆ ਲਈ ਭੇਜੋ।
ਛੇਕ ਦਾ ਵਿਆਸ, ਕਾਰਜਸ਼ੀਲ ਡੇਟਾ ਦੇ ਅਨੁਸਾਰ ਸਹੀ ਸਥਿਤੀ, ਪਿੱਚ, ਕਿਨਾਰੇ ਦੀ ਦੂਰੀ ਅਤੇ ਕਿਸੇ ਵੀ ਕਾਊਂਟਰਸਿੰਕ ਜਾਂ ਕਾਊਂਟਰਬੋਰ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ।
ਸਿਰਫ਼ ਵਿਆਸ ਹੀ ਇਹ ਸਾਬਤ ਕਰਦਾ ਹੈ ਕਿ ਇੱਕ ਫਾਸਟਨਰ ਵਿਅਕਤੀਗਤ ਛੇਕ ਵਿੱਚ ਦਾਖਲ ਹੋ ਸਕਦਾ ਹੈ। ਇਹ ਟਰਮੀਨਲ, ਐਨਕਲੋਜ਼ਰ ਜਾਂ ਪੂਰੇ ਅਸੈਂਬਲੀ ਸਟੈਕ ਨਾਲ ਇਕਸਾਰਤਾ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ।
ਦੱਸੋ ਕਿ ਸਵੀਕ੍ਰਿਤੀ ਮਾਪ ਪਲੇਟਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਲਾਗੂ ਹੁੰਦੇ ਹਨ ਜਾਂ ਬਾਅਦ ਵਿੱਚ।
ਆਪਣੇ ਆਪ ਨਹੀਂ।
ਸਥਿਰ ਉੱਚ-ਆਵਾਜ਼ ਵਾਲੇ ਪੈਟਰਨਾਂ ਲਈ ਪੰਚਿੰਗ ਕਿਫ਼ਾਇਤੀ ਅਤੇ ਦੁਹਰਾਉਣਯੋਗ ਹੋ ਸਕਦੀ ਹੈ, ਪਰ ਟੂਲ ਵੀਅਰ, ਰੋਲਓਵਰ, ਟੇਪਰ ਅਤੇ ਬਰਰ ਦਿਸ਼ਾ ਲਈ ਨਿਯੰਤਰਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਸੀਐਨਸੀ ਡ੍ਰਿਲਿੰਗ ਜਾਂ ਮਿਲਿੰਗ ਵਧੇਰੇ ਲਚਕਦਾਰ ਹੁੰਦੀ ਹੈ ਅਤੇ ਅਕਸਰ ਮਿਸ਼ਰਤ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਜਾਂ ਨਾਜ਼ੁਕ ਛੇਕ ਪੈਟਰਨਾਂ ਲਈ ਬਿਹਤਰ ਹੁੰਦੀ ਹੈ, ਪਰ ਇਹ ਚੱਕਰ ਸਮਾਂ ਜੋੜਦੀ ਹੈ।
ਇੱਕ ਹਾਈਬ੍ਰਿਡ ਰੂਟ ਆਮ ਛੇਕਾਂ ਨੂੰ ਪੰਚ ਕਰ ਸਕਦਾ ਹੈ ਅਤੇ CNC-ਸਿਰਫ਼ ਸਥਾਨਿਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਖਤਮ ਕਰ ਸਕਦਾ ਹੈ।
ਹਾਂ।
ਜੇਕਰ ਪੂਰੀ ਮੋਰੀ ਦੀਵਾਰ 'ਤੇ t ਮੋਟਾਈ ਦੀ ਇੱਕ ਪਰਤ ਇੱਕਸਾਰ ਜਮ੍ਹਾ ਹੋ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਮੋਰੀ ਦਾ ਵਿਆਸ ਸਿਧਾਂਤਕ ਤੌਰ 'ਤੇ ਲਗਭਗ 2t ਘਟ ਸਕਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਇੱਕ ਬਾਹਰੀ ਆਯਾਮ ਲਗਭਗ 2t ਵਧ ਸਕਦਾ ਹੈ।
ਅਸਲ ਇਲੈਕਟ੍ਰੋਪਲੇਟਿੰਗ ਵੰਡ ਜਿਓਮੈਟਰੀ, ਕਰੰਟ ਘਣਤਾ, ਮਾਸਕਿੰਗ ਅਤੇ ਥ੍ਰੋਇੰਗ ਪਾਵਰ ਦੇ ਨਾਲ ਬਦਲਦੀ ਹੈ। ਮਹੱਤਵਪੂਰਨ ਮਾਪਾਂ ਨੂੰ ਅੰਤਿਮ ਪਲੇਟਿਡ ਸਥਿਤੀ ਅਤੇ ਮਾਪ ਸਥਾਨਾਂ ਨੂੰ ਦਰਸਾਉਣਾ ਚਾਹੀਦਾ ਹੈ।
ਕੋਈ ਵੀ ਇੱਕਲਾ Ra ਮੁੱਲ ਘੱਟ-ਰੋਧਕ ਜੋੜ ਦੀ ਗਰੰਟੀ ਨਹੀਂ ਦਿੰਦਾ।
ਵਧੇਰੇ ਮੰਗ ਵਾਲੇ ਮਸ਼ੀਨ ਵਾਲੇ ਸੰਪਰਕ ਪੈਡ ਲਈ Ra 1.6 ਮਾਈਕ੍ਰੋਮੀਟਰ ਵੱਧ ਤੋਂ ਵੱਧ, ਜਾਂ ਇੱਕ ਆਮ ਮਸ਼ੀਨ ਵਾਲੇ ਪੈਡ ਲਈ Ra 3.2 ਮਾਈਕ੍ਰੋਮੀਟਰ ਵੱਧ ਤੋਂ ਵੱਧ, ਵਿਕਲਪਿਕ RFQ ਸ਼ੁਰੂਆਤੀ ਸੀਮਾਵਾਂ ਵਜੋਂ ਕੰਮ ਕਰ ਸਕਦੇ ਹਨ।
ਦੱਸੋ ਕਿ ਸੀਮਾ ਪਲੇਟਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਲਾਗੂ ਹੁੰਦੀ ਹੈ ਜਾਂ ਬਾਅਦ ਵਿੱਚ। 1.6 ਤੋਂ 3.2 ਮਾਈਕ੍ਰੋਮੀਟਰ ਨੂੰ ਸਵੀਕ੍ਰਿਤੀ ਬੈਂਡ ਦੇ ਤੌਰ 'ਤੇ ਨਾ ਦੱਸੋ ਜਦੋਂ ਤੱਕ ਕਿ ਉੱਪਰਲੀ ਅਤੇ ਹੇਠਲੀ ਸੀਮਾ ਦੋਵੇਂ ਕਾਰਜਸ਼ੀਲ ਤੌਰ 'ਤੇ ਜ਼ਰੂਰੀ ਨਾ ਹੋਣ।
ਅੰਤਿਮ ਲੋੜ ਸਮਤਲਤਾ, ਕੋਟਿੰਗ, ਸਫਾਈ, ਸੰਪਰਕ ਦਬਾਅ, ਬੋਲਟ ਸਿਸਟਮ, ਓਵਰਲੈਪ, ਤਾਪਮਾਨ ਅਤੇ ਪ੍ਰਮਾਣਿਕਤਾ ਵਿਧੀ 'ਤੇ ਵੀ ਨਿਰਭਰ ਕਰਦੀ ਹੈ।
ਡੇਟਾ, ਸਹਾਇਤਾ ਸਥਿਤੀ, ਮੁਕਤ ਜਾਂ ਸੰਜਮਿਤ ਸਥਿਤੀ, ਨਿਰੀਖਣ ਵਿਧੀ ਅਤੇ ਸੰਦਰਭ ਤਾਪਮਾਨ ਦੱਸੋ।
ਪਤਲੀਆਂ ਜਾਂ ਲੰਬੀਆਂ ਤਾਂਬੇ ਦੀਆਂ ਪਲੇਟਾਂ ਕਲੈਂਪ ਕੀਤੇ ਜਾਣ 'ਤੇ ਸਮਤਲ ਦਿਖਾਈ ਦੇ ਸਕਦੀਆਂ ਹਨ ਅਤੇ ਛੱਡਣ ਤੋਂ ਬਾਅਦ ਧਨੁਸ਼ ਨੂੰ ਮੁੜ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੀਆਂ ਹਨ।
ਜੇਕਰ ਅਸੈਂਬਲੀ ਜਾਣਬੁੱਝ ਕੇ ਪਲੇਟ ਨੂੰ ਰੋਕਦੀ ਹੈ, ਤਾਂ ਡਰਾਇੰਗ 'ਤੇ ਉਸ ਫਿਕਸਚਰ ਸਥਿਤੀ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰੋ। ਨਹੀਂ ਤਾਂ, ਇੱਕ ਸਹਿਮਤ ਸਤਹ-ਪਲੇਟ ਜਾਂ CMM ਸੈੱਟਅੱਪ ਨਾਲ ਫ੍ਰੀ-ਸਟੇਟ ਸਵੀਕ੍ਰਿਤੀ ਦੀ ਲੋੜ ਹੈ।
ਦੋਵਾਂ ਵਿੱਚੋਂ ਕੋਈ ਵੀ ਸਰਵ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਬਿਹਤਰ ਨਹੀਂ ਹੈ।
C11000 ਨੂੰ ਉੱਚ-ਚਾਲਕਤਾ ਵਾਲੇ ਬਿਜਲੀ ਦੇ ਹਿੱਸਿਆਂ ਲਈ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ। C10200 ਆਕਸੀਜਨ-ਮੁਕਤ ਤਾਂਬਾ ਹੈ ਅਤੇ ਜਿੱਥੇ ਆਕਸੀਜਨ-ਸਬੰਧਤ ਪ੍ਰੋਸੈਸਿੰਗ ਜਾਂ ਸੇਵਾ ਵਿਵਹਾਰ ਮਾਇਨੇ ਰੱਖਦਾ ਹੈ, ਉੱਥੇ ਇਸਨੂੰ ਜਾਇਜ਼ ਠਹਿਰਾਇਆ ਜਾ ਸਕਦਾ ਹੈ।
ਲਾਗੂ ਸਮੱਗਰੀ ਦੇ ਮਿਆਰ, ਟੈਂਪਰ, ਚਾਲਕਤਾ, ਜੋੜਨ ਦਾ ਰਸਤਾ, ਬਣਾਉਣ ਦੀ ਜ਼ਰੂਰਤ, ਵਾਤਾਵਰਣ ਅਤੇ ਸਰਟੀਫਿਕੇਟ ਦੀ ਤੁਲਨਾ ਕਰੋ।
ਉਸ ਗ੍ਰੇਡ ਐਡਵਾਂਟੇਜ ਲਈ ਭੁਗਤਾਨ ਨਾ ਕਰੋ ਜੋ ਐਪਲੀਕੇਸ਼ਨ ਵਰਤਦੀ ਨਹੀਂ ਹੈ।
ਨਹੀਂ।
ਇੱਕ MTC ਲਿੰਕਡ ਹੀਟ ਜਾਂ ਲਾਟ ਲਈ ਮਟੀਰੀਅਲ ਗ੍ਰੇਡ, ਰਚਨਾ, ਟੈਂਪਰ ਜਾਂ ਹੋਰ ਰਿਪੋਰਟ ਕੀਤੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦਾ ਸਮਰਥਨ ਕਰਦਾ ਹੈ।
ਇਹ ਛੇਕ ਦੀ ਸਥਿਤੀ, ਸਮਤਲਤਾ, ਬਰਰ ਕੰਟਰੋਲ, ਖੁਰਦਰਾਪਨ, ਕੋਟਿੰਗ ਮੋਟਾਈ ਜਾਂ ਅਸੈਂਬਲੀ ਫਿੱਟ ਸਾਬਤ ਨਹੀਂ ਕਰਦਾ।
ਥੋਕ ਆਰਡਰਾਂ ਲਈ ਇੱਕ ਬੈਲੂਨਡ ਫਸਟ-ਆਰਟੀਕਲ ਰਿਪੋਰਟ, ਡਾਇਮੈਨਸ਼ਨਲ ਇੰਸਪੈਕਸ਼ਨ, ਪਲੇਟਿੰਗ ਰਿਕਾਰਡ, ਟਰੇਸੇਬਿਲਟੀ ਅਤੇ ਅੰਤਿਮ ਇਲੈਕਟ੍ਰੀਕਲ ਟੈਸਟਿੰਗ ਦੀ ਵੀ ਲੋੜ ਹੋ ਸਕਦੀ ਹੈ ਜਿੱਥੇ ਨਿਰਧਾਰਤ ਕੀਤਾ ਗਿਆ ਹੈ।
MTC, ਡਰਾਇੰਗ ਸੋਧ, ਪਹਿਲੇ-ਲੇਖ ਜਾਂ ਆਯਾਮੀ ਰਿਪੋਰਟ, ਨਾਜ਼ੁਕ-ਮੋਰੀ ਅਤੇ ਸਮਤਲਤਾ ਨਤੀਜੇ, ਕੋਟਿੰਗ ਸਰਟੀਫਿਕੇਟ ਅਤੇ ਸਥਾਨਕ ਮੋਟਾਈ ਰੀਡਿੰਗ, ਜਿੱਥੇ ਲੋੜ ਹੋਵੇ ਚਾਲਕਤਾ ਰਿਪੋਰਟ, ਨਾਜ਼ੁਕ ਜੋੜਾਂ ਲਈ ਅੰਤਿਮ ਪ੍ਰਤੀਰੋਧ ਡੇਟਾ, ਭਟਕਣ ਪ੍ਰਵਾਨਗੀਆਂ ਅਤੇ ਲਾਟ ਟਰੇਸੇਬਿਲਟੀ ਦੀ ਬੇਨਤੀ ਕਰੋ।
ਹਵਾਲਾ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਸਹੀ ਪੈਕੇਜ 'ਤੇ ਸਹਿਮਤੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ ਕਿਉਂਕਿ ਨਿਰੀਖਣ ਦਾ ਦਾਇਰਾ ਕੀਮਤ ਅਤੇ ਲੀਡ ਟਾਈਮ ਦੋਵਾਂ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ।
ਕੁੱਲ ਲੈਂਡਿੰਗ ਲਾਗਤ ਵਿੱਚ ਸਹਿਮਤ ਤਾਂਬੇ ਦਾ ਆਧਾਰ, ਖਰੀਦੀ ਗਈ ਸਮੱਗਰੀ ਦੀ ਉਪਜ, ਟੂਲਿੰਗ, ਮਸ਼ੀਨਿੰਗ, ਡੀਬਰਿੰਗ, ਸਫਾਈ, ਪਲੇਟਿੰਗ, ਨਿਰੀਖਣ, ਪੈਕਿੰਗ, ਭਾੜਾ, ਡਿਊਟੀ ਅਤੇ ਮੁੜ ਕੰਮ ਦਾ ਜੋਖਮ ਸ਼ਾਮਲ ਹੈ।
ਸਪਲਾਇਰਾਂ ਦੀ ਤੁਲਨਾ ਇੱਕੋ ਧਾਤ-ਕੀਮਤ ਫਾਰਮੂਲੇ ਅਤੇ ਮੁਕੰਮਲ ਸਕੋਪ 'ਤੇ ਕਰੋ।
ਇੱਕ ਸਸਤੀ ਪਰਿਵਰਤਨ ਕੀਮਤ ਗੁੰਮਰਾਹਕੁੰਨ ਹੋ ਸਕਦੀ ਹੈ ਜਦੋਂ ਇਹ ਅੰਤਿਮ ਪਲੇਟ ਕੀਤੇ ਮਾਪ, ਮਹੱਤਵਪੂਰਨ-ਮੋਰੀ ਨਿਰੀਖਣ, ਸਮੱਗਰੀ ਸਕ੍ਰੈਪ ਤਰਕ ਜਾਂ ਪੈਕੇਜਿੰਗ ਨੂੰ ਸ਼ਾਮਲ ਨਹੀਂ ਕਰਦੀ ਜੋ ਵਿਗਾੜ ਨੂੰ ਰੋਕਦੀ ਹੈ।
ਪੋਸਟ ਸਮਾਂ: ਅਗਸਤ-14-2026